Rodzaj stali węglowej do cięcia laserowego
Maszyny do cięcia laserowego MAGICK obsługują szeroki zakres stali węglowych. Wybierz odpowiednią konfigurację cięcia dostosowaną do gatunku stali, jej grubości i przeznaczenia.
Stal niskowęglowa zazwyczaj łatwo poddaje się cięciu laserowemu z użyciem tlenu lub azotu, w zależności od grubości materiału i dostępnej mocy lasera. Przy odpowiednim ustawieniu parametrów można uzyskać cięcia o gładkich krawędziach, narożnikach zbliżonych do prostego kąta oraz minimalnej ilości żużlu.
Należy dobrać odpowiednie parametry cięcia w zależności od gatunku stali i jej grubości. Gdy jakość krawędzi ma kluczowe znaczenie, należy sprawdzić twardość krawędzi cięcia oraz strefy wpływu ciepła.
Gwałtowne nagrzewanie i schładzanie zachodzące podczas cięcia laserowego może spowodować utwardzenie krawędzi cięcia. Przed rozpoczęciem produkcji seryjnej należy wykonać cięcie próbne i sprawdzić, czy na krawędziach cięcia nie występują ślady utwardzenia lub pęknięcia.
Dlaczego cięcie laserowe jest idealnym rozwiązaniem w przypadku stali węglowej?
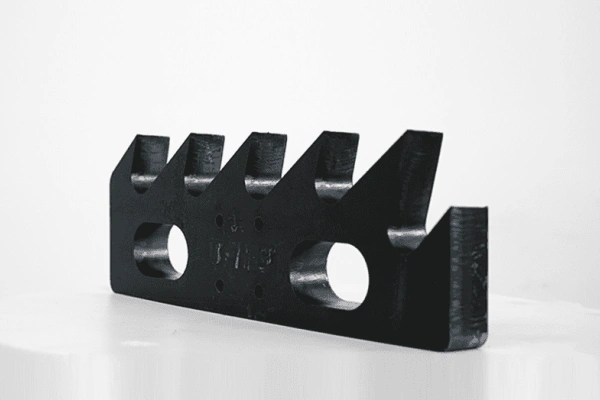
Stal węglowa, jako powszechnie stosowany materiał inżynieryjny, znajduje szerokie zastosowanie zarówno w życiu codziennym, jak i w przemyśle dzięki swoim wyjątkowym właściwościom. W tradycyjnej obróbce stali węglowej nieodpowiedni sprzęt często powoduje powstawanie wad, takich jak zadrapania, pęknięcia, rozwarstwienia, białe plamy, zanieczyszczenia i porowatość. Dlatego też laserowe maszyny do cięcia metalu — które doskonale odpowiadają współczesnym potrzebom — stały się idealnym wyborem do obróbki stali węglowej.
Stal węglowa skutecznie pochłania energię lasera, dzięki czemu skupiona wiązka szybko ogrzewa linię cięcia. Gdy jako gaz pomocniczy stosuje się tlen, wchodzi on w reakcję z rozgrzaną do wysokiej temperatury stalą i uwalnia dodatkowe ciepło, co dodatkowo zwiększa prędkość cięcia.
Cięcie laserowe zapewnia cięcia o gładkich krawędziach, minimalnych zadziorach i wąskiej strefie wpływu ciepła, co ogranicza konieczność stosowania obróbki dodatkowej. W przypadku odpowiednich blach o niewielkiej grubości można osiągnąć tolerancje wymiarowe rzędu ±0,1 milimetra. Głowica tnąca utrzymuje stałą odległość od obrabianego elementu, co pozwala uniknąć bezpośredniego obciążenia mechanicznego podczas procesu cięcia.
Technologia CNC umożliwia wycinanie skomplikowanych kształtów w blachach, rurach i profilach ze stali węglowej. Umożliwia ona również zautomatyzowaną produkcję, zapewniając spójne wymiary elementów oraz wysokie wykorzystanie materiału.
Grubość i moc cięcia laserowego stali węglowej
Wybór odpowiedniej mocy lasera
Wybierając moc lasera do cięcia stali węglowej, należy zacząć od typowej grubości blachy i wymaganego wykończenia krawędzi. Maksymalna grubość wskazuje, jak grubą blachę można przeciąć w odpowiednich warunkach. Jeśli zależy Ci na czystych krawędziach i spójnych wynikach, jako punkt wyjścia wykorzystaj kolumnę „Cięcie wysokiej jakości”.
Podane wartości są orientacyjne. Rzeczywiste wyniki zależą od gatunku stali, gazu wspomagającego, konfiguracji urządzenia oraz ustawień cięcia. Niektóre urządzenia o mocy 12 kW mogą ciąć stal węglową o grubości około 35 mm. Należy wykonać cięcie próbne, aby potwierdzić prędkość i jakość wykończenia krawędzi wymagane do produkcji seryjnej.
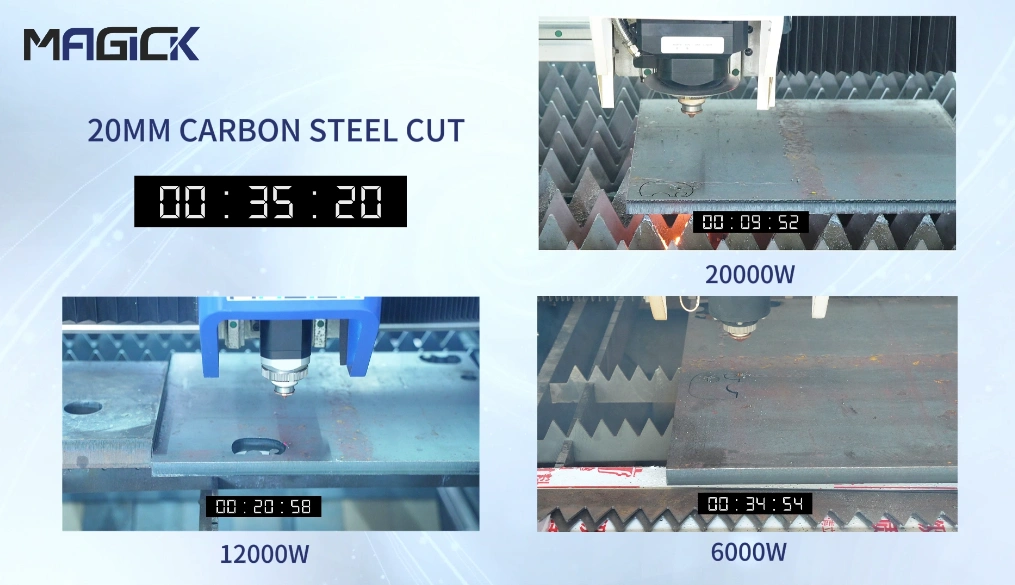
Grubość cięcia stali węglowej w zależności od mocy lasera
| Moc lasera | Przybliżona maksymalna grubość | Wzorzec cięcia o wysokiej jakości |
|---|---|---|
| 500 W | Około 6 mm | Do około 3 mm |
| 1 000 W | Około 10 mm | Do około 6 mm |
| 2 000 W | Około 16 mm | Do około 12 mm |
| 3 000 W | Około 20 mm | Do około 16 mm |
| 6 000 W | Około 25–30 mm | Do około 20 mm |
| 12 000 W i więcej | Około 35–40 mm lub więcej | Sprawdź to, wykonując cięcie próbne |
Produkty powiązane
MK-S – jedno stołowa maszyna do cięcia laserem światłowodowym
Elastyczne rozwiązanie do cięcia blach o konstrukcji z otwartym stołem, przeznaczone dla małych warsztatów i spełniające różnorodne potrzeby w zakresie obróbki stali węglowej.
Zobacz szczegóły dotyczące MK-S
Wytłaczarka laserowa z stołem przesuwnym MK-E
Konstrukcja stołu wymiennego, która skraca przestoje związane z załadunkiem i umożliwia wydajną produkcję seryjną blach ze stali węglowej oraz elementów metalowych.
Zobacz szczegóły dotyczące MK-E
MK-P – w pełni zamknięta maszyna do cięcia laserem światłowodowym
W pełni zamknięte rozwiązanie do cięcia laserowego blach, wyposażone w okienka ochronne oraz zamkniętą komorę cięcia, zapewniające bezpieczniejsze warunki pracy.
Zobacz szczegóły dotyczące MK-P
MK-H – wielkoformatowa wycinarka laserowa
Rozwiązanie wielkoformatowe o dużej mocy, przeznaczone do obróbki grubych blach ze stali węglowej.
Zobacz szczegóły dotyczące MK-HPowiązane artykuły
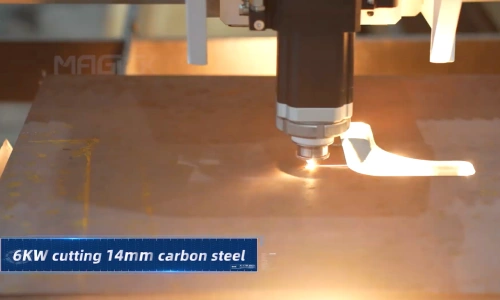
Cięcie laserowe blachy stalowej: praktyczny przewodnik dla producentów
Dowiedz się, na jakiej zasadzie działa cięcie laserowe blachy stalowej, jak ocenić cięcie na grubość 20 mm, jakość krawędzi i koszt oraz jak wybrać odpowiednią maszynę z laserem światłowodowym.
Przewodnik po zakupie wycinarki laserowej światłowodowej: moc, cena i najważniejsze parametry techniczne
Porównaj moc, ceny i najważniejsze parametry techniczne wycinarek laserowych na bazie światłowodów. Znajdź odpowiednią konfigurację i poproś o indywidualną ofertę.
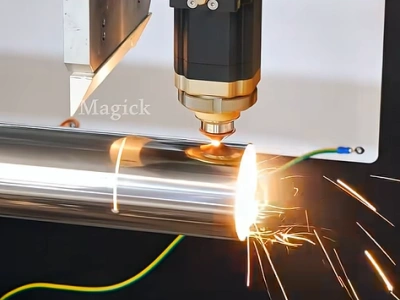
Jak działa wycinarka laserowa?
Jak działa wycinarka laserowa? Dowiedz się, w jaki sposób ogniskowanie lasera, gaz wspomagający i ruch sterowany przez CNC zapewniają precyzyjne cięcie metalu.