Loại thép carbon cắt bằng laser
Máy cắt laser MAGICK có thể gia công nhiều loại thép cacbon khác nhau. Hãy tìm thiết lập cắt phù hợp với loại thép, độ dày và ứng dụng của bạn.
Thép cacbon thấp thường dễ cắt bằng laser với khí oxy hoặc nitơ, tùy thuộc vào độ dày vật liệu và công suất laser có sẵn. Với các thiết lập thông số phù hợp, có thể đạt được các đường cắt có mép nhẵn, góc gần vuông góc và lượng xỉ tối thiểu.
Chọn các thông số cắt phù hợp dựa trên loại thép và độ dày. Khi chất lượng mép cắt là yếu tố quan trọng, cần kiểm tra độ cứng của mép cắt và vùng chịu ảnh hưởng nhiệt.
Quá trình gia nhiệt và làm nguội nhanh xảy ra trong quá trình cắt laser có thể khiến các mép cắt bị cứng lại. Trước khi bắt đầu sản xuất hàng loạt, vui lòng thực hiện cắt thử và kiểm tra các mép cắt xem có bị cứng lại hay nứt vỡ không.
Tại sao cắt laser lại là phương pháp lý tưởng cho thép cacbon?
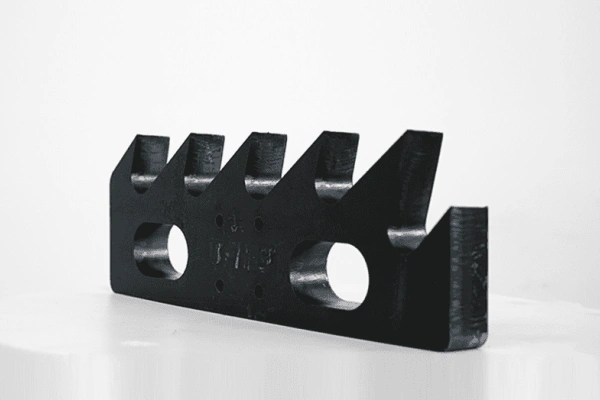
Là một vật liệu kỹ thuật được sử dụng rộng rãi, thép cacbon được ứng dụng phổ biến cả trong đời sống hàng ngày lẫn các lĩnh vực công nghiệp nhờ những đặc tính vượt trội của nó. Trong quy trình gia công thép carbon truyền thống, thiết bị không phù hợp thường dẫn đến các khuyết tật như vết xước, vết nứt, bong tróc, đốm trắng, tạp chất và lỗ rỗng. Do đó, máy cắt laser kim loại — vốn rất phù hợp với nhu cầu hiện đại — đã trở thành lựa chọn lý tưởng cho việc gia công thép carbon.
Thép cacbon hấp thụ năng lượng laser một cách hiệu quả, giúp chùm tia laser được hội tụ làm nóng nhanh chóng đường cắt. Khi sử dụng oxy làm khí hỗ trợ, oxy sẽ phản ứng với thép ở nhiệt độ cao và giải phóng thêm nhiệt, từ đó giúp tăng tốc độ cắt lên nữa.
Cắt bằng laser tạo ra các vết cắt có mép nhẵn, ít gờ thừa và vùng chịu ảnh hưởng nhiệt hẹp, nhờ đó giảm thiểu nhu cầu gia công thứ cấp. Đối với các tấm kim loại mỏng phù hợp, có thể đạt được dung sai kích thước ở mức ±0,1 milimét. Đầu cắt duy trì khoảng cách nhất định so với phôi, giúp tránh tác động cơ học trực tiếp trong quá trình cắt.
Công nghệ CNC cho phép cắt các hình dạng phức tạp trên tấm thép cacbon, ống thép và thanh thép định hình. Công nghệ này còn hỗ trợ sản xuất tự động, đảm bảo kích thước chi tiết đồng nhất và tỷ lệ sử dụng vật liệu cao.
Độ dày và công suất cắt laser thép cacbon
Lựa chọn công suất laser phù hợp
Khi lựa chọn công suất laser để cắt thép cacbon, hãy bắt đầu từ độ dày tấm thép thông thường mà bạn thường sử dụng và yêu cầu về độ hoàn thiện mép cắt. Độ dày tối đa cho biết độ dày tối đa của tấm thép có thể được cắt xuyên qua trong điều kiện thích hợp. Nếu bạn cần các mép cắt gọn gàng và kết quả ổn định, hãy lấy cột “Cắt chất lượng cao” làm điểm xuất phát.
Các con số này chỉ mang tính tham khảo. Kết quả thực tế phụ thuộc vào loại thép, khí hỗ trợ, cấu hình máy và các thông số cắt. Một số hệ thống công suất 12 kW có thể cắt thép cacbon dày khoảng 35 mm. Hãy thực hiện cắt thử để xác định tốc độ và độ nhẵn của mép cắt phù hợp cho sản xuất.
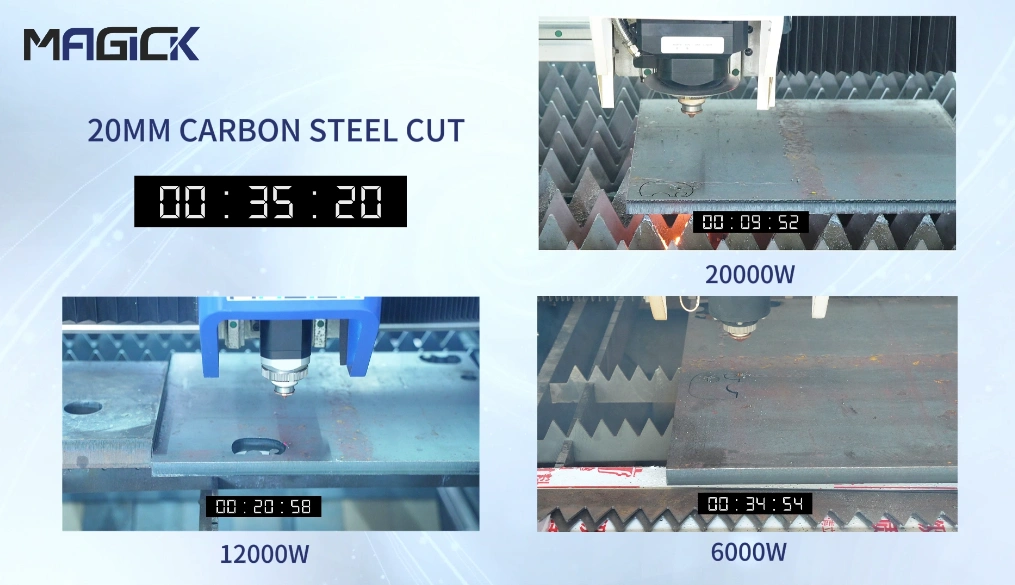
Độ dày cắt thép cacbon theo công suất laser
| Công suất laser | Độ dày tối đa (khoảng) | Mẫu cắt chất lượng cao |
|---|---|---|
| 500 W | Khoảng 6 mm | Tối đa khoảng 3 mm |
| 1.000 W | Khoảng 10 mm | Tối đa khoảng 6 mm |
| 2.000 W | Khoảng 16 mm | Tối đa khoảng 12 mm |
| 3.000 W | Khoảng 20 mm | Tối đa khoảng 16 mm |
| 6.000 W | Khoảng 25–30 mm | Tối đa khoảng 20 mm |
| 12.000 W trở lên | Khoảng 35–40 mm hoặc hơn | Xác nhận bằng cách cắt thử |
Sản phẩm liên quan
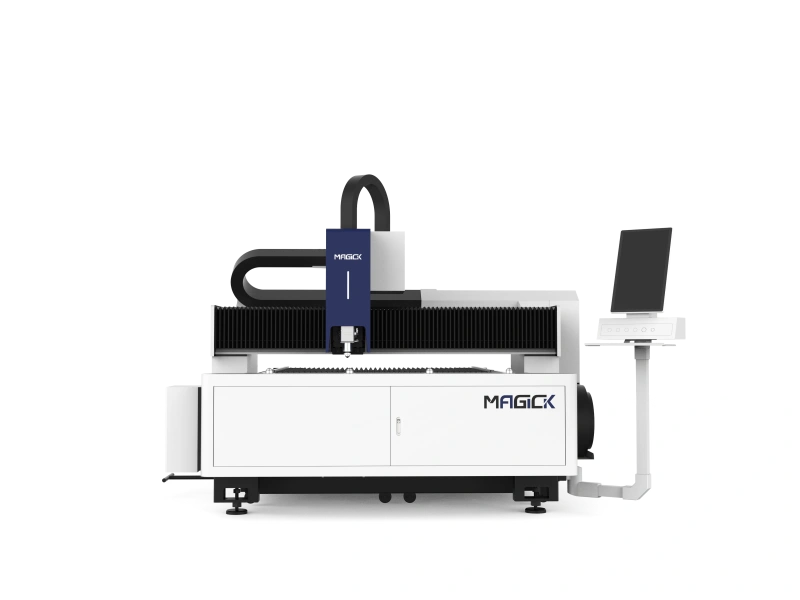
Máy cắt laser sợi quang bàn đơn MK-S
Một giải pháp cắt tấm kim loại linh hoạt với thiết kế bàn mở, phù hợp với các xưởng sản xuất quy mô nhỏ và các nhu cầu gia công thép cacbon đa dạng.
Xem chi tiết về MK-S
Máy cắt laser sợi quang có bàn trao đổi MK-E
Thiết kế bàn trao đổi giúp giảm thời gian ngừng hoạt động khi nạp liệu và hỗ trợ sản xuất theo lô hiệu quả các tấm thép cacbon và các chi tiết kim loại.
Xem chi tiết về MK-E
Máy cắt laser sợi quang kín hoàn toàn MK-P
Giải pháp cắt laser tấm kim loại hoàn toàn kín, được trang bị cửa sổ quan sát bảo vệ và khu vực cắt kín để tạo ra môi trường sản xuất an toàn hơn.
Xem chi tiết về MK-P
Máy cắt laser khổ lớn MK-H
Một giải pháp định dạng lớn, công suất cao, phù hợp để gia công tấm thép cacbon dày.
Xem chi tiết về MK-HCác bài viết liên quan
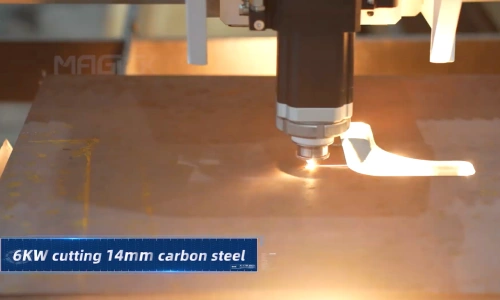
Cắt tấm thép bằng laser: Hướng dẫn thực hành dành cho các nhà sản xuất
Tìm hiểu nguyên lý hoạt động của quá trình cắt laser tấm thép, cách đánh giá khả năng cắt độ dày 20 mm, chất lượng mép cắt và chi phí, cũng như cách lựa chọn máy cắt laser sợi quang phù hợp.
Hướng dẫn mua máy cắt laser sợi quang: Công suất, giá cả và các thông số kỹ thuật chính
So sánh công suất, giá cả và các thông số kỹ thuật chính của máy cắt laser sợi quang. Tìm cấu hình phù hợp và yêu cầu báo giá theo yêu cầu.
Máy cắt laser hoạt động như thế nào?
Máy cắt laser hoạt động như thế nào? Tìm hiểu cách thức tập trung tia laser, khí hỗ trợ và chuyển động CNC tạo ra những đường cắt kim loại chính xác.