Copias una mesa de corte, introduces la velocidad y el enfoque, y pones en marcha la primera pieza. Todavía quedan restos de escoria en el borde inferior. Hay que limpiar los pequeños agujeros. Un ajuste que ayer funcionó da un resultado diferente en el siguiente lote de chapas.
Eso se vuelve frustrante enseguida. Cada ensayo consume material, y cada minuto extra de trabajo repetitivo retrasa aún más el pedido respecto al plazo de entrega.
Útil Parámetros de corte con láser de fibra de 12 kW Asociar un conjunto completo de ajustes a una configuración concreta de la máquina y a un material determinado. Las tablas que figuran a continuación ofrecen datos de referencia para el acero al carbono, el acero inoxidable y el aluminio, seguidos de una forma práctica de analizar los cortes defectuosos y convertir una prueba en un trabajo repetible.
| N.º de modelo. | MK-3015G | MK-4020G | MK-6020G | MK-6025G | MK-8025G | MK-10250G |
|---|---|---|---|---|---|---|
| Área de trabajo | 3000 × 1500 mm | 4000 × 2000 mm | 6000 × 2000 mm | 6000 × 2500 mm | 8 000 × 2 500 mm | 10 200 × 2 500 mm |
| Potencia de salida del láser | 12 000 W / 20 000 W / 30 000 W / 40 000 W / 50 000 W / 60 000 W / 80 000 W | |||||
| Precisión en el reposicionamiento repetido | ±0,03 mm | |||||
| Precisión de posicionamiento | +0,02 mm | |||||
| Velocidad máxima | 120 m/min | |||||
| Aceleración máxima | 1,5 G | |||||
Parámetros de corte por láser de 12 kW según el material y el grosor
Antes de seleccionar una fila, comprueba que la configuración de referencia se ajuste a tu equipo.
| Detalles de la referencia | Configuración que se trata aquí |
|---|---|
| Fuente láser | RFL-12000S(100u), la variante de 100 μm |
| Configuración óptica | 100 mm de colimación / 200 mm de enfoque |
| Materiales | Acero al carbono, acero inoxidable y aleación de aluminio |
| Estado de los datos | Entradas de referencia seleccionadas; no son resultados de validación de la producción de MAGICK |
| Inscripciones solo para la versión de prueba | Se excluyen las entradas de prueba marcadas en rojo en el libro de trabajo de origen. |
La fuente no especifica los grados exactos de los materiales, el modelo del cabezal de corte, la pureza del gas, el punto de medición de la presión ni la convención de «foco cero». Estos detalles deben confirmarse consultando la documentación del proceso de la máquina antes de aplicar los valores.
Los códigos de boquilla y los valores de enfoque con signo se mantienen tal y como aparecen en la fuente. Hay que hacer coincidir la designación de la boquilla y la convención de enfoque con el cabezal y el controlador reales. Las tablas muestran espesores seleccionados, no un rango de producción garantizado ni la capacidad máxima de corte de la máquina.
Parámetros de corte de acero al carbono a 12 kW
| Espesor (mm) | Velocidad (m/min) | Potencia (W) | Gas | Presión (bar) | Código de la boquilla | Distancia focal (mm) | Altura (mm) |
|---|---|---|---|---|---|---|---|
| 3 | 30–35 | 12000 | N₂/aire | 13 | 2.0S | 0 | 0.5 |
| 6 | 10–13 | 12000 | N₂/aire | 13 | 2,5 S | 0 | 0.5 |
| 10 | 6–7 | 12000 | N₂/aire | 13 | 4.0S | −3 | 0.5 |
| 10 | 2–2.3 | 7000 | O₂ | 0.6 | 1,2E | +8 | 0.8 |
| 16 | 1.4–1.6 | 9500 | O₂ | 0.6 | 1,4E | +11 | 0.8 |
| 20 | 1.2–1.4 | 12000 | O₂ | 0.6 | 1,6E | +11 | 0.8 |
Las filas de oxígeno que aparecen más arriba proceden del bloque de procesos de enfoque positivo de la fuente. Deben seguir siendo combinaciones completas; no se debe combinar su velocidad o boquilla con valores tomados de un proceso diferente.
En el caso del acero al carbono de 10 mm, la tabla incluye tanto una entrada de N₂/aire como una de oxígeno. Su potencia, presión, boquilla y enfoque difieren. Considera cada una de ellas como un proceso de referencia independiente para evaluarlas en función del borde requerido y de las operaciones posteriores.
La fuente agrupa el nitrógeno y el aire en algunas entradas. Esto no implica que los requisitos de oxidación, aspecto o acabado sean idénticos para ambos gases.
En el caso de las piezas que pasan a las fases de soldadura, pintura o montaje, hay que tener en cuenta la preparación necesaria de los bordes a la hora de evaluar corte por láser de acero al carbono.
Parámetros de corte del acero inoxidable a 12 kW
| Espesor (mm) | Velocidad (m/min) | Potencia (W) | Gas | Presión (bar) | Código de la boquilla | Distancia focal (mm) | Altura (mm) |
|---|---|---|---|---|---|---|---|
| 3 | 30–35 | 12000 | N₂ | 13 | 2.0S | 0 | 0.5 |
| 6 | 13–15 | 12000 | N₂ | 8 | 3.5B | 0 | 0.5 |
| 10 | 6.5–7.5 | 12000 | N₂ | 5 | 5.0B | −1 | 0.5 |
| 12 | 5–5.5 | 12000 | N₂ | 6 | 6.0B | −4 | 0.5 |
| 16 | 2–2.3 | 12000 | N₂ | 6 | 7,0 mil millones | −8 | 0.3 |
| 20 | 1.2–1.4 | 12000 | N₂ | 6 | 7,0 mil millones | −11 | 0.3 |
Define qué se entiende por «borde aceptable» antes de la prueba. Un componente visible puede tener requisitos de decoloración y acabado diferentes a los de un bracket oculto.
Inspecciona tanto la parte inferior como la superficie de corte expuesta. Una pieza que requiera un desbarbado más exhaustivo puede retrasar la siguiente operación, incluso aunque se haya separado limpiamente de la chapa. Ten en cuenta tus requisitos reales de calidad y acabado a la hora de evaluar corte por láser de acero inoxidable.
Parámetros de corte de aluminio a 12 kW
| Espesor (mm) | Velocidad (m/min) | Potencia (W) | Gas | Presión (bar) | Código de la boquilla | Distancia focal (mm) | Altura (mm) |
|---|---|---|---|---|---|---|---|
| 3 | 20–25 | 12000 | N₂ | 12 | 2.0S | −1 | 0.5 |
| 6 | 10–12 | 12000 | N₂ | 14 | 2,5 S | −3 | 0.5 |
| 10 | 4–6 | 12000 | N₂ | 14 | 5.0B | −5 | 0.5 |
| 12 | 2–3 | 12000 | N₂ | 16 | 5.0B | −5 | 0.5 |
| 16 | 1.3–2 | 12000 | N₂ | 16 | 5.0B | −5 | 0.5 |
| 20 | 0.8–1.2 | 12000 | N₂ | 16 | 7,0 mil millones | −5 | 0.3 |
Identifica la aleación y el estado de la chapa, en lugar de limitarte a indicar simplemente “aluminio”. Incluye los orificios, las esquinas y los elementos de acoplamiento que sean relevantes para el componente acabado.
Un trozo de material largo y recto resulta útil para comprobar un borde. A continuación, utilízalo con una pieza de producción representativa, de modo que la prueba abarque también los elementos que tu equipo tendrá que montar o acabar.
Nota sobre la fuente: Estos tres gráficos reproducen entradas seleccionadas del libro de referencia de parámetros de corte de Raycus que se ha facilitado, hoja 12 000 S (100 μm). Las entradas que no aparecen en rojo siguen siendo datos de referencia; su inclusión no implica que hayan sido validados en un equipo MAGICK concreto. No se especifican los valores de frecuencia ni de ciclo de trabajo para las filas seleccionadas.
Cómo interactúan la potencia, la velocidad, el enfoque, el gas y la boquilla
Una fila de parámetros útil permite mantener agrupados los ajustes. Si se cambia el gas o la boquilla y se mantienen todos los demás valores, se crea un nuevo proceso que hay que comprobar.
Potencia del láser y velocidad de corte
La potencia nominal de la máquina describe su capacidad. El ajuste del proceso determina cuánta potencia se solicita para una operación concreta.
La entrada de oxígeno de acero al carbono de 10 mm mencionada anteriormente especifica 7.000 W en una fuente de 12 kW. Es un claro ejemplo de por qué no se debe asignar automáticamente un valor de 12.000 W a todas las filas.
El oxígeno puede aportar calor al reaccionar con el metal. El corte con nitrógeno se basa en que el láser funda el material y el chorro de gas lo expulse. Estas diferencias ayudan a explicar por qué los ajustes deben considerarse de forma conjunta. Linde
La velocidad también debe adaptarse al proceso. Tanto una velocidad excesiva como insuficiente pueden empeorar la calidad de los bordes. Al ajustarla, compara los cortes completos, el estado de la parte inferior y las dimensiones. TRUMPF
Posición de enfoque y altura de corte
La posición de enfoque determina la ubicación del punto de máxima intensidad del haz con respecto a la pieza de trabajo. La altura de corte es la distancia entre la punta de la boquilla y la superficie. Anótalas por separado.
El hecho de que el valor de altura coincida no garantiza que dos máquinas tengan la misma calibración de enfoque. Comprueba la referencia de cero y la convención de signos antes de transferir los ajustes, especialmente tras realizar cambios en el cabezal o en la configuración óptica. PRECITEC
Ayuda a la estabilidad del gas y de la presión
La presión que se muestra en un gráfico solo resulta útil cuando se sabe dónde y en qué condiciones de funcionamiento se midió.
En el informe de la prueba, distingue entre el valor ajustado y el valor medido, e identifica el punto de medición. Comprueba el suministro durante el corte, incluidos los periodos en los que otras máquinas consumen gas.
Una capacidad de suministro insuficiente o las caídas de presión pueden afectar a la calidad del corte. La pureza del nitrógeno y la contaminación por oxígeno también pueden afectar al filo. Evalúa el suministro en función de la demanda real del proceso antes de considerar que el ajuste de velocidad es la única causa. Atlas Copco EE. UU.
Tipo, diámetro y alineación de la boquilla
Anota la denominación completa de la boquilla en el registro del trabajo. La fuente utiliza códigos como 2.0S, 5.0B y 1.2E; un diámetro similar no implica que se trate de un diseño equivalente.
Comprueba las especificaciones, el estado y la alineación de la boquilla siguiendo el procedimiento indicado por el fabricante del cabezal de corte. Si la boquilla está cambiada o dañada, es motivo para volver a comprobar la línea de referencia, en lugar de seguir realizando ajustes en torno a ella.
Frecuencia y ciclo de trabajo
Anota estos ajustes cuando el proceso seleccionado los utilice. Las filas de referencia que se muestran aquí dejan esos campos en blanco, por lo que este artículo no asigna valores sustitutivos.
Si la máquina funciona en modo pulsado, consulte los ajustes correspondientes en la documentación del proceso o en un informe de ensayo homologado.
¿Por qué dos máquinas de 12 kW pueden necesitar ajustes diferentes?
El libro de trabajo de referencia incluido contiene variantes de fuente independientes de 50 μm y 100 μm. Sus entradas correspondientes al acero al carbono de 6 mm ilustran la diferencia:
| Variante de origen | Entrada de gas | Velocidad indicada (m/min) |
|---|---|---|
| RFL-12000S (50u) | N₂/aire | 16–20 |
| RFL-12000S (100 u) | N₂/aire | 10–13 |
Ambas fichas especifican ópticas de colimación de 100 mm y de enfoque de 200 mm. Se trata de entradas de referencia independientes, no de un experimento controlado que demuestre que una sola variable provocó la diferencia de velocidad.
En cuanto a tu propio equipo, empieza por elegir la configuración correcta de la fuente y el cabezal. A continuación, comprueba el tipo de material, el estado de la superficie, el suministro de gas, la boquilla y la referencia de enfoque.
Esto resulta especialmente útil cuando se produce un cambio en el proceso. Si un nuevo lote de chapas presenta unos bordes de menor calidad, compara el registro de materiales de ese lote con el del lote anterior antes de reescribir toda la biblioteca de parámetros.
Un registro de trabajo actualizado ofrece al operario un punto de referencia concreto al que recurrir. Sin él, cada turno puede acabar siendo una repetición de la misma experiencia.
Solución de problemas relacionados con rebabas, escorias y cortes incompletos
Cuando un corte sale mal, la presión por recuperar la producción hace que resulte tentador modificar varios ajustes a la vez. Esto puede dar lugar a un resultado diferente sin que quede claro qué es lo que ha solucionado el problema.
En primer lugar, compruebe la configuración inicial y el estado de la máquina. A continuación, siga el procedimiento de resolución de problemas del equipo, anotando cada cambio controlado y su resultado.
| Lo que ves | Qué hay que comprobar primero | Lo que debería determinarse en el próximo juicio |
|---|---|---|
| Rebabas o escoria en la parte inferior | Ajustar la fila de referencia, el caudal de gas, el estado de la boquilla, la velocidad y el enfoque | Un corte completo con un estado de la parte inferior y unas dimensiones aceptables |
| Separación incompleta o intermitente | Material y grosor, ajustes de referencia, estabilidad del suministro y estado del cabezal | Separación fiable en cortes repetidos y representativos |
| Aparecen defectos de calidad a mitad de un trabajo | Qué cambió durante la tirada: la ubicación del material, la oferta y la demanda o el estado de los componentes | Si el defecto se produce en una situación repetible |
| Decoloración en zonas donde se requiere un borde limpio | Especificaciones del gas, posibles fuentes de contaminación y requisitos de acabado | Se admiten bordes sin tratar y cualquier acabado necesario |
| Los daños se concentran en pequeños agujeros o esquinas | Movimiento local, tiempo de permanencia, introducción y ajustes específicos de cada función | Geometría aceptable de la característica sin sacrificar el resto de la pieza |
Se trata de indicaciones para la investigación. Una irregularidad no indica una causa concreta, y una fotografía por sí sola no basta para determinar el ajuste correcto.
Utiliza la misma geometría de la pieza y los mismos criterios de aceptación al comparar los resultados. Toma fotografías de la cara de corte y de la parte inferior antes de realizar cualquier rectificado. Anota si el nuevo ajuste también ha modificado las dimensiones, el tiempo de procesamiento o el esfuerzo de limpieza.
Separar los cortes en forma de perforación y en esquina de los cortes rectos
Una tabla de velocidades puede ayudarte a elegir una referencia para el corte continuo. La pieza acabada también incluye la transición hacia el corte, los movimientos cortos y los cambios de dirección.
Mantén los parámetros de perforación separados de los de corte continuo en el registro del trabajo. Incluye la entrada y el punto en el que el proceso se incorpora al contorno final.
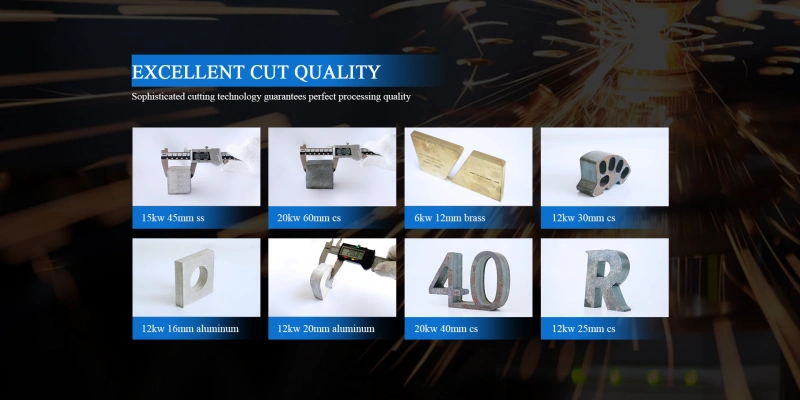
Prueba las características que dificultan el montaje. Si un soporte tiene orificios de montaje pequeños, utilízalos en la prueba. Si las esquinas visibles requieren un acabado adicional, revísalas antes de dar por buena una colocación basada en los bordes largos.
Para comparar la eficiencia, anota el tiempo real que se tarda en completar el componente. Incluye el perforado, el corte y cualquier trabajo de corrección necesario. Una velocidad de avance lineal, por sí sola, no permite saber con qué rapidez estará listo un lote anidado de piezas pequeñas para la siguiente operación.
Convierte un corte de prueba MAGICK en un trabajo repetible
Una demostración útil debería aportar a tu equipo algo más que una muestra atractiva.
Empieza por el plano y los requisitos que realmente importan: un orificio de acoplamiento, un borde visible, un paso de preparación para la soldadura o un límite en el tiempo de limpieza. Identifica el tipo de material, el espesor y el estado, y luego acuerda cómo se evaluará la pieza.
Relaciona la muestra con un registro completo:
| Récord | Qué hay que recordar |
|---|---|
| Equipamiento | Máquina, fuente láser, cabezal de corte y configuración óptica |
| Material | Calidad, espesor y estado de la superficie |
| Proceso | Potencia, velocidad, especificaciones del gas, datos de presión, boquilla, enfoque y altura |
| Características | Perforaciones, entradas, orificios, esquinas y ajustes locales pertinentes |
| Resultado | N.º de muestra, fotografías sin retocar, medidas necesarias y trabajos de acabado |
| Repetibilidad | Número de piezas comprobadas, fecha y condiciones de la prueba |
| Reseña | Técnico o revisor y el alcance aprobado del resultado |
MAGICK’s pruebas de corte y control de calidad Incluyen el corte del material real y la inspección de muestras antes del envío. Para un pedido concreto, solicita la documentación que relacione ese trabajo con la configuración propuesta y los requisitos de tus piezas. MAGIA
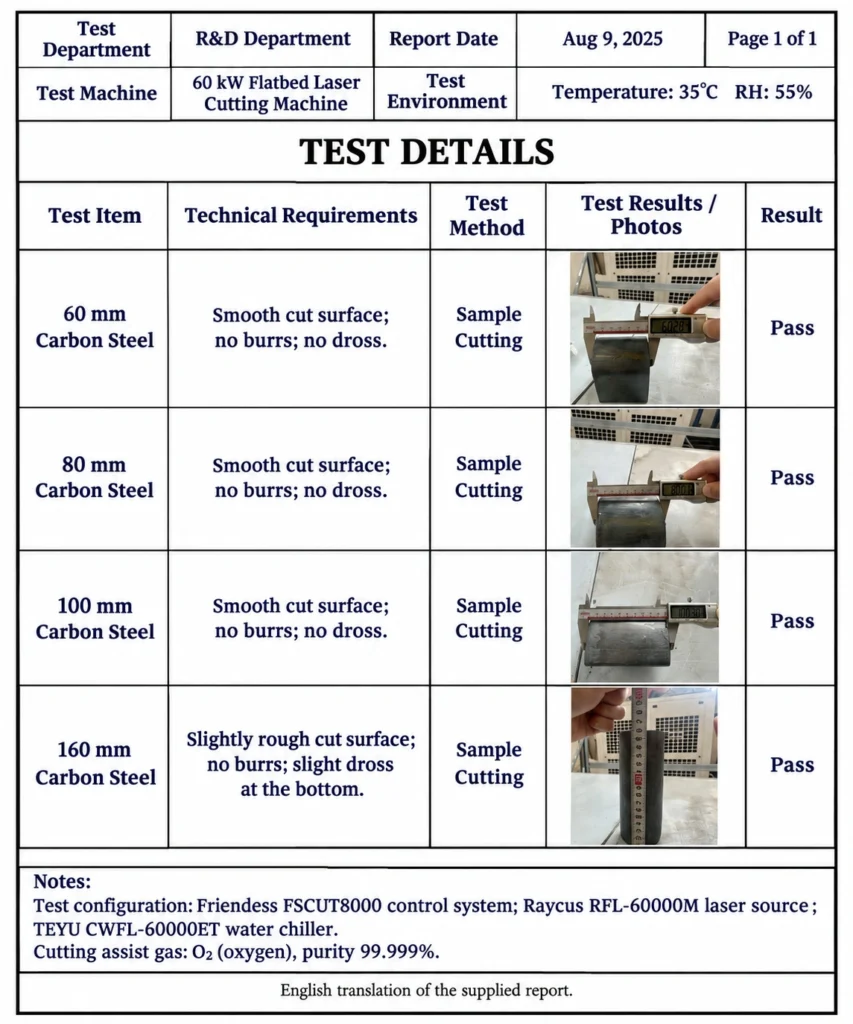
Una vez que un ensayo cumpla los criterios acordados, guarda la combinación aprobada. Anota los cambios posteriores para que los operadores puedan distinguir una configuración de referencia conocida de una configuración experimental.
Esto facilita la preparación del siguiente pedido repetido y ofrece al equipo un punto de partida útil cuando cambia un resultado.
Preguntas frecuentes sobre los parámetros de corte con láser de fibra de 12 kW
¿Cuáles son los parámetros iniciales para cortar acero inoxidable con un láser de fibra de 12 kW?
Seleccione la fila que se ajuste al espesor y a la configuración de referencia y, a continuación, confirme el grado, la cabeza, la boquilla, el suministro de gas y los requisitos de acabado. Las tablas anteriores ofrecen una selección de entradas de referencia. Verifique la combinación en su pieza real antes de considerarla una configuración de producción aprobada.
¿Por qué en una tabla de parámetros de 12 kW a veces se indica un valor inferior a 12 000 W?
La potencia nominal de la fuente y la potencia de proceso solicitada son diferentes. Las entradas de referencia para el oxígeno en acero al carbono incluyen ajustes por debajo de la potencia máxima. El oxígeno aporta calor de reacción, y el proceso sigue necesitando una combinación adecuada de velocidad, enfoque, boquilla y suministro de gas. La potencia máxima no es automáticamente el ajuste correcto para todas las operaciones.
¿Puedo utilizar parámetros de corte de 12 kW en una máquina de 6 kW?
No transfieras la fila tal cual ni te limites a reducir la velocidad a la mitad. Empieza con la referencia de proceso aprobada de 6 kW para la fuente, el cabezal, el material y el gas correspondientes. Una fuente de menor potencia requiere su propia combinación de parámetros adecuada y su propia validación.
¿Por qué una misma configuración da resultados diferentes en otro ordenador?
Es posible que las cifras mostradas no reflejen condiciones equivalentes. Compara la variante de origen, la configuración óptica, la calibración del enfoque, la boquilla, el material y el suministro de gas. Comprueba también las referencias y las unidades de medida. Un registro transferible debe contener suficientes detalles para explicar a qué se refieren las cifras.
Consigue ajustes de 12 kW que se adapten a tu producción
Si tu equipo dedica demasiado tiempo a recuperarse de cortes irregulares, saca a colación la parte difícil.
Indique el tipo de material, el espesor, el plano, los requisitos relativos a los bordes, los detalles del equipo actual y del cabezal de corte, así como el suministro de gas disponible. Explique en qué puntos del proceso actual se pierde tiempo: durante el corte, la limpieza o el montaje.
Explora el Máquina de corte por láser de fibra MAGICK de 12 kW para hablar sobre una configuración adecuada del equipo, o Comenta tus necesidades de corte de 12 kW junto con el equipo de MAGICK.
El objetivo es contar con un proceso documentado que permita fabricar piezas conformes de forma repetida, con una comprensión clara del trabajo necesario antes de pasar a la siguiente operación.