Tipo de corte por láser de acero inoxidable
No todos los aceros inoxidables son iguales. A la hora de seleccionar un material adecuado para el corte por láser, es importante tener en cuenta el tipo de acero inoxidable que se va a utilizar. Algunas calidades son más fáciles de cortar que otras, y cada una tiene propiedades únicas que pueden afectar al proceso de corte.

El corte por láser es actualmente uno de los métodos más habituales para el mecanizado del acero inoxidable 304/316. Las máquinas industriales de corte por láser de fibra (con potencias que van desde los 1.000 W hasta decenas de miles de vatios) pueden cortar fácilmente chapas de acero inoxidable con un espesor que oscila entre unos pocos milímetros y decenas de milímetros. Un láser de potencia ultraalta de 20 000 W (20 kW) puede incluso cortar acero inoxidable 304 de hasta 40 mm de espesor.

El acero inoxidable 430 tiene una mejor conductividad térmica que el acero inoxidable austenítico. Esto hace que se funda de forma más eficiente durante el corte por láser, lo que permite alcanzar velocidades de corte ligeramente superiores con el mismo nivel de potencia. Las máquinas de corte por láser de fibra presentan una tasa de absorción extremadamente alta en el acero inoxidable. Al procesar chapas finas de 1 a 3 mm, un rango de potencia de entre 1.000 W y 2.000 W permite alcanzar altas velocidades de corte de entre 30 y 80 mm/s, con cortes precisos y tolerancias ajustadas.

El acero inoxidable dúplex 2205 tiene un alto contenido en aleación, y su conductividad térmica y sus características de fusión difieren de las del acero inoxidable austenítico común. Tomando como ejemplo el corte de una chapa de 12 mm de espesor, al utilizar una máquina de corte por láser de fibra de 8 kW, la potencia del láser debe aumentarse en aproximadamente 30% (hasta 6,5 kW o más) en comparación con el corte de acero inoxidable 304 del mismo espesor, para garantizar una penetración estable y una superficie de corte lisa.
¿Por qué utilizar acero inoxidable cortado con láser?
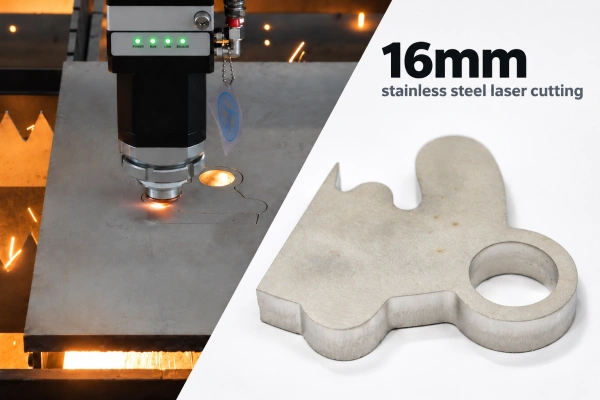
Utiliza el corte por láser de fibra para el acero inoxidable, ya que es más rápido, más eficiente energéticamente y más fácil de mantener. Los láseres de fibra funcionan a una longitud de onda de aproximadamente 1 micrómetro, que es bien absorbida por el acero inoxidable, lo que permite concentrar la energía de forma más eficaz en el corte. Como resultado, al procesar chapas finas de menos de 3 milímetros de espesor, las velocidades de corte pueden alcanzar hasta cuatro veces las de un láser de CO₂ de la misma potencia; por ejemplo, una máquina de 3 kilovatios puede cortar acero inoxidable de 6 milímetros de espesor a una velocidad de aproximadamente 3 metros por minuto.
Los láseres de fibra tienen una eficiencia de conversión electroóptica de aproximadamente 30%, mientras que los láseres de CO₂ suelen oscilar entre solo 10% y 15%, lo que significa que consumen menos electricidad para realizar la misma tarea. Además, no requieren tramos ópticos complejos con espejos ni gases para el láser; se ponen en marcha rápidamente, tienen menos puntos potenciales de fallo y suponen menores costes de mantenimiento a largo plazo. El corte estrecho y la zona afectada por el calor reducida también disminuyen la deformación de la chapa y la necesidad de un rectificado posterior.
Conclusión: En el caso de las chapas de acero inoxidable comunes de espesor medio y fino, los láseres de fibra pueden alcanzar una mayor potencia y una calidad de corte más uniforme a un coste total menor, por lo que se están convirtiendo progresivamente en la opción predominante; sin embargo, en el caso de las chapas ultra gruesas, la elección debe seguir basándose en consideraciones específicas relativas a la potencia, la velocidad y el coste.
Espesor y potencia del corte por láser de acero inoxidable
Cómo elegir la potencia adecuada del láser
A la hora de cortar acero inoxidable con láser, es fundamental seleccionar la potencia adecuada del láser para lograr el equilibrio óptimo entre la calidad del corte, la eficiencia del procesamiento y los costes de producción. Un ajuste de potencia demasiado bajo puede provocar una penetración incompleta o una acumulación excesiva de escoria en el material base, mientras que un ajuste demasiado alto puede causar sobrecalentamiento, deformación y marcas de quemadura en el borde de corte, además de un gasto innecesario en equipamiento, electricidad y gas. Solo cuando la potencia se adapta perfectamente al espesor del acero inoxidable se puede garantizar un borde de corte liso y sin rebabas, y aprovechar al máximo el potencial de procesamiento del equipo.
Elige la potencia del láser en función del tipo de acero inoxidable, el espesor de la chapa, el gas auxiliar y tus requisitos en cuanto a velocidad de corte y calidad del borde. Utiliza la tabla que figura a continuación para reducir las opciones y, a continuación, confirma los ajustes realizando un corte de prueba antes de iniciar la producción en serie.
Espesor de corte del acero inoxidable en función de la potencia del láser
| Potencia del láser | Rango de corte de referencia | Espesor máximo indicado |
|---|---|---|
| 1,5 kW | 1–6 mm | 6 mm |
| 2 kW | 1–8 mm | 8 mm |
| 3 kW | 1–8 mm | 10 mm* |
| 4 kW | 1–10 mm | 12 mm* |
| 6 kW (núcleo de 34 μm) | 1–16 mm | 18 mm* |
| 6 kW (núcleo de 75 μm) | 1–18 mm | 20 mm* |
| 12 kW | 1–25 mm | 40 mm* |
| 15 kW | 1–30 mm | 50 mm* |
| 20 kW | 1–40 mm | 100 mm* |
| 30 kW | 1–50 mm | 70 mm* |
| 40 kW | 5–70 mm | 100 mm* |
| 60 kW | 20–150 mm | 150 mm |
| 80 kW | 20–150 mm | 150 mm |
* Parámetros de corte de prueba. La base de datos de origen identifica estos ajustes para el corte de muestras o lotes pequeños y no los recomienda para la producción en serie habitual. Los rangos de referencia excluyen estas entradas de corte de prueba.
Las filas de 1,5 a 40 kW utilizan datos de corte asistido por nitrógeno; las filas de 60 kW y 80 kW utilizan datos de corte asistido por aire. Las dos configuraciones de núcleo de fibra de 6 kW se muestran por separado, ya que sus rangos de espesor indicados difieren.
Los rangos y valores máximos resumen los espesores que figuran en la base de datos, y no constituyen límites de producción garantizados ni capacidades mínimas de corte. Confirma la calidad de corte y la velocidad de corte necesarias para la configuración de tu máquina.
Productos relacionados
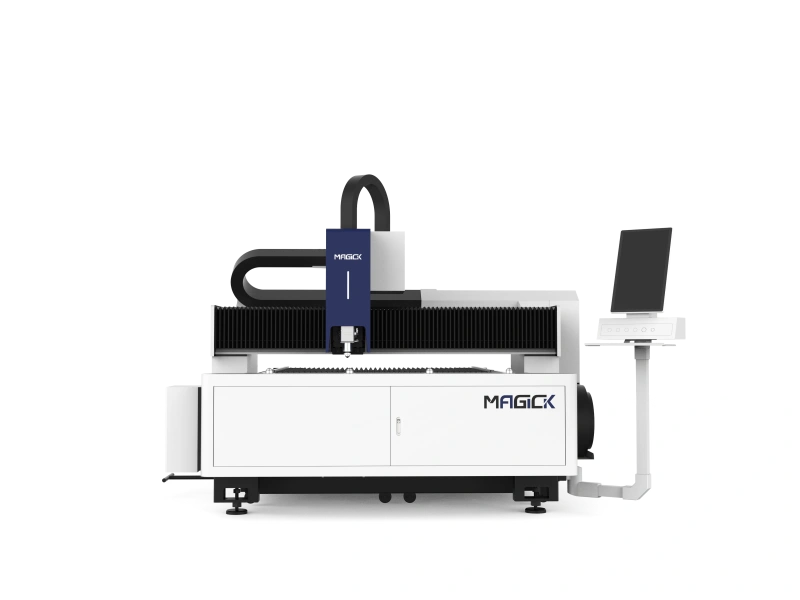
Máquina de corte por láser de fibra de mesa única MK-S
Una solución flexible para el corte de chapa metálica con un diseño de mesa abierta, ideal para pequeños talleres y para satisfacer diversas necesidades de procesamiento de acero inoxidable.
Ver detalles del MK-S
Máquina de corte por láser de fibra con mesa de intercambio MK-E
Un diseño de mesa de intercambio que reduce el tiempo de inactividad durante la carga y permite una producción en serie eficiente de chapas de acero inoxidable .
Ver detalles del MK-E
Máquina de corte por láser de tubos MK-TY
Una solución rentable para el corte de tubos, con un diseño compacto y una reducción de los restos en los extremos, adecuada para el procesamiento de tubos de acero inoxidable de carga ligera a media.
Ver detalles del MK-TY
Máquina de corte por láser de tubos con doble mandril MK-T2C
Un diseño de doble mandril montado lateralmente que simplifica la carga de tubos y garantiza un corte estable para talleres de fabricación metálica de pequeño y mediano tamaño.
Ver detalles del MK-T2CArtículos relacionados
Corte por láser de chapas de acero: una guía práctica para fabricantes
Descubre cómo funciona el corte por láser de chapas de acero, cómo evaluar el corte de 20 mm, la calidad de los bordes y el coste, y cómo elegir la máquina de láser de fibra adecuada.
Guía de compra de cortadoras láser de fibra: potencia, precio y características técnicas clave
Compara la potencia, los precios y las características técnicas clave de las cortadoras láser de fibra. Encuentra la configuración adecuada y solicita un presupuesto a medida.
¿Cómo funciona una cortadora láser?
¿Cómo funciona una cortadora láser? Descubre cómo la focalización del láser, el gas auxiliar y el movimiento CNC permiten realizar cortes precisos en metal.