Wystarczy skopiować ustawienia stołu do cięcia, wprowadzić prędkość i ostrość, a następnie uruchomić obróbkę pierwszej części. Na dolnej krawędzi nadal pozostaje żużel. Małe otwory wymagają oczyszczenia. Ustawienia, które wczoraj się sprawdziły, dają inny wynik przy kolejnej partii blach.
To szybko staje się frustrujące. Każda próba zużywa materiał, a każda dodatkowa minuta żmudnej pracy sprawia, że realizacja zamówienia coraz bardziej się opóźnia w stosunku do harmonogramu dostaw.
Przydatne Parametry cięcia laserem światłowodowym o mocy 12 kW przyporządkować kompletny zestaw ustawień do konkretnej konfiguracji maszyny i materiału. Poniższe tabele zawierają wartości orientacyjne dla stali węglowej, stali nierdzewnej i aluminium, a następnie przedstawiają praktyczny sposób analizowania nieprawidłowych cięć i przekształcania cięcia próbnego w powtarzalne zadanie.
| Nr modelu. | MK-3015G | MK-4020G | MK-6020G | MK-6025G | MK-8025G | MK-10250G |
|---|---|---|---|---|---|---|
| Obszar roboczy | 3000 × 1500 mm | 4000 × 2000 mm | 6000 × 2000 mm | 6000 × 2500 mm | 8000 × 2500 mm | 10200 × 2500 mm |
| Moc wyjściowa lasera | 12 000 W / 20 000 W / 30 000 W / 40 000 W / 50 000 W / 60 000 W / 80 000 W | |||||
| Dokładność wielokrotnego pozycjonowania | ±0,03 mm | |||||
| Dokładność pozycjonowania | +0,02 mm | |||||
| Prędkość maksymalna | 120 m/min | |||||
| Maksymalne przyspieszenie | 1,5 G | |||||
Parametry cięcia laserowego o mocy 12 kW w zależności od materiału i grubości
Przed zaznaczeniem wiersza należy dopasować konfigurację referencyjną do posiadanego sprzętu.
| Szczegóły odniesienia | Omówiona tutaj konfiguracja |
|---|---|
| Źródło laserowe | RFL-12000S(100u) – wersja o grubości 100 μm |
| Konfiguracja optyczna | 100 mm – kolimacja / 200 mm – ogniskowanie |
| Materiały | Stal węglowa, stal nierdzewna i stop aluminium |
| Stan danych | Wybrane wpisy referencyjne; nie są to wyniki walidacji produkcji programu MAGICK |
| Wpisy dostępne wyłącznie w wersji próbnej | Wersje testowe zaznaczone na czerwono w skoroszycie źródłowym są pomijane |
Źródło nie podaje dokładnych gatunków materiałów, modelu głowicy tnącej, czystości gazu, punktu pomiaru ciśnienia ani konwencji „focus-zero”. Przed zastosowaniem tych wartości należy zweryfikować te szczegóły w oparciu o dokumentację technologiczną maszyny.
Kody dysz i wartości ogniskowej ze znakiem zachowano z źródła. Należy dopasować oznaczenie dyszy i konwencję ogniskową do konkretnej głowicy i sterownika. Tabele przedstawiają wybrane grubości, a nie gwarantowany zakres produkcyjny ani maksymalną wydajność cięcia maszyny.
Parametry cięcia stali węglowej o mocy 12 kW
| Grubość (mm) | Prędkość (m/min) | Moc (W) | Gaz | Ciśnienie (bar) | Kod dyszy | Ostrej (mm) | Wysokość (mm) |
|---|---|---|---|---|---|---|---|
| 3 | 30–35 | 12000 | N₂/powietrze | 13 | 2.0S | 0 | 0.5 |
| 6 | 10–13 | 12000 | N₂/powietrze | 13 | 2,5S | 0 | 0.5 |
| 10 | 6–7 | 12000 | N₂/powietrze | 13 | 4.0S | −3 | 0.5 |
| 10 | 2–2.3 | 7000 | O₂ | 0.6 | 1,2E | +8 | 0.8 |
| 16 | 1.4–1.6 | 9500 | O₂ | 0.6 | 1,4E | +11 | 0.8 |
| 20 | 1.2–1.4 | 12000 | O₂ | 0.6 | 1,6E | +11 | 0.8 |
Powyższe wiersze dotyczące tlenu pochodzą z bloku procesowego „pozytywnego ogniskowania” źródła. Powinny one pozostać kompletnymi kombinacjami; nie należy łączyć ich prędkości ani dysz z wartościami zaczerpniętymi z innego procesu.
W przypadku stali węglowej o grubości 10 mm tabela zawiera zarówno pozycję dotyczącą mieszanki N₂/powietrze, jak i pozycję dotyczącą tlenu. Różnią się one mocą, ciśnieniem, rodzajem dyszy i ogniskiem. Należy traktować każdą z nich jako odrębny proces referencyjny w celu oceny pod kątem wymaganej krawędzi oraz kolejnych operacji.
W niektórych pozycjach źródło wymienia azot i powietrze. Nie oznacza to jednak, że dla obu gazów obowiązują identyczne wymagania dotyczące utleniania, wyglądu lub wykończenia.
W przypadku części, które trafiają do spawania, malowania lub montażu, przy ocenie należy uwzględnić wymagane przygotowanie krawędzi cięcie laserowe stali węglowej.
Parametry cięcia stali nierdzewnej o mocy 12 kW
| Grubość (mm) | Prędkość (m/min) | Moc (W) | Gaz | Ciśnienie (bar) | Kod dyszy | Ostrej (mm) | Wysokość (mm) |
|---|---|---|---|---|---|---|---|
| 3 | 30–35 | 12000 | N₂ | 13 | 2.0S | 0 | 0.5 |
| 6 | 13–15 | 12000 | N₂ | 8 | 3,5 mld | 0 | 0.5 |
| 10 | 6.5–7.5 | 12000 | N₂ | 5 | 5,0 mld | −1 | 0.5 |
| 12 | 5–5.5 | 12000 | N₂ | 6 | 6,0 mld | −4 | 0.5 |
| 16 | 2–2.3 | 12000 | N₂ | 6 | 7,0 mld | −8 | 0.3 |
| 20 | 1.2–1.4 | 12000 | N₂ | 6 | 7,0 mld | −11 | 0.3 |
Przed rozpoczęciem próby należy określić, co oznacza „akceptowalna krawędź”. Element widoczny może podlegać innym wymaganiom dotyczącym odbarwień i wykończenia niż zamek ukryty.
Należy sprawdzić zarówno spód, jak i odsłoniętą powierzchnię cięcia. Element wymagający dodatkowego gratowania może opóźnić kolejną operację, nawet jeśli został czysto odcięty od blachy. Przy ocenie należy kierować się rzeczywistymi wymaganiami dotyczącymi klasy jakości i wykończenia cięcie laserowe stali nierdzewnej.
Parametry cięcia aluminium przy mocy 12 kW
| Grubość (mm) | Prędkość (m/min) | Moc (W) | Gaz | Ciśnienie (bar) | Kod dyszy | Ostrej (mm) | Wysokość (mm) |
|---|---|---|---|---|---|---|---|
| 3 | 20–25 | 12000 | N₂ | 12 | 2.0S | −1 | 0.5 |
| 6 | 10–12 | 12000 | N₂ | 14 | 2,5S | −3 | 0.5 |
| 10 | 4–6 | 12000 | N₂ | 14 | 5,0 mld | −5 | 0.5 |
| 12 | 2–3 | 12000 | N₂ | 16 | 5,0 mld | −5 | 0.5 |
| 16 | 1.3–2 | 12000 | N₂ | 16 | 5,0 mld | −5 | 0.5 |
| 20 | 0.8–1.2 | 12000 | N₂ | 16 | 7,0 mld | −5 | 0.3 |
Należy określić stop i stan blachy, a nie ograniczać się jedynie do wpisu “aluminium”. Należy uwzględnić otwory, narożniki i elementy łączące, które mają znaczenie dla gotowego elementu.
Długi, prosty wykrój przydaje się do sprawdzenia krawędzi. Następnie należy go połączyć z reprezentatywną częścią seryjną, tak aby test obejmował również elementy, które zespół będzie musiał zmontować lub wykończyć.
Uwaga dotycząca źródła: Te trzy wykresy przedstawiają wybrane wpisy z dołączonego podręcznika referencyjnego firmy Raycus dotyczącego parametrów cięcia, arkusz 12000S (100 μm). Wpisy, które nie są zaznaczone na czerwono, nadal stanowią dane referencyjne; ich uwzględnienie nie oznacza, że zostały one zweryfikowane na konkretnej maszynie MAGICK. Dla wybranych wierszy nie podano wartości częstotliwości ani cyklu pracy.
Jak współdziałają moc, prędkość, regulacja strumienia, gaz i dysza
Przydatny wiersz parametrów pozwala zgrupować ustawienia. Zmiana gazu lub dyszy przy zachowaniu wszystkich pozostałych wartości powoduje utworzenie nowego procesu, który wymaga sprawdzenia.
Moc lasera i prędkość cięcia
Moc znamionowa maszyny określa jej wydajność. Ustawienia procesowe decydują o tym, jaka moc jest wymagana do wykonania konkretnej operacji.
Powyższy przykładem wlotu tlenu ze stali węglowej o średnicy 10 mm wskazuje wartość 7 000 W dla źródła o mocy 12 kW. Jest to wyraźny przykład tego, dlaczego nie należy automatycznie wpisywać wartości 12 000 W w każdym wierszu.
Tlen może wytwarzać ciepło w wyniku reakcji z metalem. Cięcie azotowe polega na stopieniu materiału za pomocą lasera, a jego usuwaniu – za pomocą strumienia gazu. Te różnice pomagają wyjaśnić, dlaczego ustawienia należy traktować jako całość. Linde
Prędkość musi być również dostosowana do procesu. Zarówno zbyt duża, jak i zbyt mała prędkość mogą pogorszyć jakość krawędzi. Podczas regulacji prędkości należy porównać kompletne cięcia, stan spodniej strony oraz wymiary. TRUMPF
Pozycja ogniska i wysokość cięcia
Pozycja ogniskowa określa położenie wąskiego miejsca wiązki względem obrabianego przedmiotu. Wysokość cięcia to odległość między końcówką dyszy a powierzchnią. Należy je zapisać oddzielnie.
Zgodna wartość wysokości nie oznacza, że obie maszyny mają taką samą kalibrację ostrości. Przed przeniesieniem ustawień należy sprawdzić punkt odniesienia zerowego oraz konwencję znaków, zwłaszcza po wprowadzeniu zmian w konfiguracji głowicy lub układu optycznego. PRECITEC
Wspomaganie stabilności gazu i ciśnienia
Wartość ciśnienia przedstawiona na wykresie ma znaczenie tylko wtedy, gdy wiadomo, gdzie i w jakich warunkach eksploatacyjnych została zmierzona.
W protokole z badań należy odróżnić ustawienie zlecone od wartości zmierzonej oraz wskazać punkt pomiarowy. Należy sprawdzić dopływ gazu podczas cięcia, w tym w okresach, gdy inne maszyny pobierają gaz.
Niewystarczająca wydajność zasilania lub spadki ciśnienia mogą negatywnie wpływać na jakość cięcia. Na jakość krawędzi cięcia mogą również wpływać czystość azotu oraz zanieczyszczenie tlenem. Przed uznaniem ustawienia prędkości za jedyną przyczynę należy porównać wydajność zasilania z rzeczywistym zapotrzebowaniem procesu. Atlas Copco USA
Typ dyszy, średnica i ustawienie
W karcie zlecenia należy podać pełne oznaczenie dyszy. W źródle stosowane są kody takie jak 2.0S, 5.0B i 1.2E; podobna średnica nie oznacza, że konstrukcje są równoważne.
Należy sprawdzić parametry techniczne, stan i ustawienie dyszy, postępując zgodnie z procedurą producenta głowicy tnącej. Wymiana lub uszkodzenie dyszy stanowi powód do ponownego sprawdzenia linii bazowej, a nie do dalszego dostosowywania ustawień w oparciu o tę dyszę.
Częstotliwość i cykl pracy
Zapisz te ustawienia, jeśli wybrany proces z nich korzysta. W przedstawionych tutaj wierszach referencyjnych pola te pozostawiono puste, więc w niniejszym artykule nie przypisuje się wartości zastępczych.
Jeśli urządzenie pracuje w trybie impulsowym, należy zapoznać się z odpowiednimi ustawieniami zawartymi w dokumentacji technologicznej urządzenia lub w zatwierdzonym protokole z badań.
Dlaczego dwie maszyny o mocy 12 kW mogą wymagać różnych ustawień
Dostarczony zeszyt referencyjny zawiera oddzielne warianty źródeł o grubości 50 μm i 100 μm. Różnicę ilustrują zawarte w nim wpisy dotyczące stali węglowej o grubości 6 mm:
| Wariant źródłowy | Wpływ gazu | Podana prędkość (m/min) |
|---|---|---|
| RFL-12000S(50u) | N₂/powietrze | 16–20 |
| RFL-12000S(100u) | N₂/powietrze | 10–13 |
W obu arkuszach podano dane dotyczące optyki kolimacyjnej o średnicy 100 mm oraz optyki ogniskującej o średnicy 200 mm. Są to odrębne wpisy referencyjne, a nie kontrolowany eksperyment dowodzący, że różnica prędkości wynikała wyłącznie z jednej zmiennej.
W przypadku własnego sprzętu należy zacząć od prawidłowej konfiguracji źródła i głowicy. Następnie należy sprawdzić gatunek materiału, stan powierzchni, dopływ gazu, dyszę oraz punkt odniesienia ogniskowania.
Jest to szczególnie przydatne w przypadku zmian w procesie. Jeśli nowa partia płyt charakteryzuje się gorszą jakością krawędzi, przed przepisaniem całej biblioteki parametrów należy porównać dane materiałowe tej partii z danymi poprzedniej partii.
Dokumentacja pracy z datą stanowi dla operatora konkretny punkt odniesienia. Bez niej każda zmiana może sprowadzać się do powtarzania tej samej procedury.
Rozwiązywanie problemów związanych z zadziorami, żużlem i niepełnymi cięciami
Gdy cięcie nie przebiega prawidłowo, presja związana z koniecznością przywrócenia produkcji sprawia, że kuszące jest jednoczesne zmienianie kilku ustawień. Może to dać inny wynik, nie wskazując jednak, co dokładnie rozwiązało problem.
Najpierw należy sprawdzić konfigurację podstawową i stan urządzenia. Następnie należy postępować zgodnie z procedurą usuwania usterek urządzenia, odnotowując każdą wprowadzoną zmianę i jej wynik.
| To, co widzisz | Co sprawdzić w pierwszej kolejności | Co powinno zostać ustalone w kolejnym procesie |
|---|---|---|
| Zadziory lub żużel na spodzie | Prawidłowy rząd odniesienia, natężenie przepływu gazu, stan dyszy, prędkość i ogniskowanie | Pełny wycinek o zadowalającym stanie spodniej strony i wymiarach |
| Niekompletne lub przerywane oddzielenie | Materiał i grubość, ustawienia podstawowe, stabilność podawania oraz stan głowicy | Niezawodna separacja przy wielokrotnych, reprezentatywnych cięciach |
| W trakcie realizacji zlecenia pojawiają się oznaki niskiej jakości | Co uległo zmianie w trakcie produkcji: lokalizacja materiału, popyt i podaż lub stan komponentów | Czy usterka wynika z powtarzalnej sytuacji |
| Przebarwienia w miejscach, gdzie wymagana jest czysta krawędź | Specyfikacja gazu, możliwe zanieczyszczenia oraz wymagania dotyczące wykończenia | Dopuszczalne są nieobrobione krawędzie oraz wszelkie niezbędne wykończenia |
| Uszkodzenia skupiały się w okolicach niewielkich otworów lub narożników | Ruch lokalny, czas zatrzymania, sekwencja wprowadzająca oraz ustawienia specyficzne dla funkcji | Geometria elementu spełniająca wymagania bez uszczerbku dla pozostałej części elementu |
Są to wskazówki dotyczące badania. Występowanie zadziorów nie wskazuje na jedną konkretną przyczynę, a samo zdjęcie nie pozwala ustalić prawidłowego ustawienia.
Podczas porównywania wyników należy stosować tę samą geometrię elementu oraz te same kryteria akceptacji. Przed rozpoczęciem szlifowania należy wykonać zdjęcia powierzchni cięcia oraz jej spodniej strony. Należy odnotować, czy nowe ustawienie wpłynęło również na wymiary, czas obróbki lub nakład pracy związany z czyszczeniem.
Oddzielne otwory i mocowania narożne od prostych cięć
Tabela prędkości może pomóc w wyborze punktu odniesienia do cięcia ciągłego. Gotowy element obejmuje również przejście do cięcia, krótkie ruchy oraz zmiany kierunku.
W rekordzie zadania należy oddzielić ustawienia wiercenia od ustawień cięcia ciągłego. Należy uwzględnić odcinek początkowy oraz punkt, w którym proces przechodzi do gotowego konturu.
Sprawdź elementy, które utrudniają montaż. Jeśli wspornik ma małe otwory montażowe, wykorzystaj je podczas próby montażu. Jeśli widoczne narożniki wymagają dodatkowego wygładzenia, sprawdź je przed zatwierdzeniem ustawienia opartego na długich krawędziach.
Aby porównać wydajność, należy zarejestrować rzeczywisty czas potrzebny na wykonanie danego elementu. Należy uwzględnić wiercenie, cięcie oraz wszelkie niezbędne prace poprawkowe. Sama prędkość posuwu liniowego nie pozwala określić, jak szybko partia małych części w układzie zagnieżdżonym będzie gotowa do kolejnej operacji.
Jak przekształcić próbne cięcie MAGICK w zlecenie, które można powtarzać
Przydatna prezentacja powinna dać Twojemu zespołowi coś więcej niż tylko ładnie wyglądający przykład.
Zacznij od rysunku technicznego i kluczowych wymagań: otworu pasującego, widocznej krawędzi, etapu przygotowania do spawania lub ograniczenia czasu poświęconego na oczyszczanie. Określ gatunek materiału, grubość i stan, a następnie uzgodnij, w jaki sposób element zostanie poddany ocenie.
Powiąż próbkę z kompletnym zapisem:
| Rekord | Co należy zachować |
|---|---|
| Wyposażenie | Maszyna, źródło lasera, głowica tnąca i układ optyczny |
| Materiał | Klasa, grubość i stan powierzchni |
| Proces | Moc, prędkość, specyfikacja paliwa, dane dotyczące ciśnienia, dysza, ogniskowa i wysokość |
| Funkcje | Przebicia, wpusty, otwory, narożniki i odpowiednie ustawienia lokalne |
| Wynik | Numer próbki, nieprzetworzone zdjęcia, wymagane pomiary i prace wykończeniowe |
| Powtarzalność | Liczba sprawdzonych części, data i warunki badania |
| Recenzja | Technik lub recenzent oraz zatwierdzony zakres wyniku |
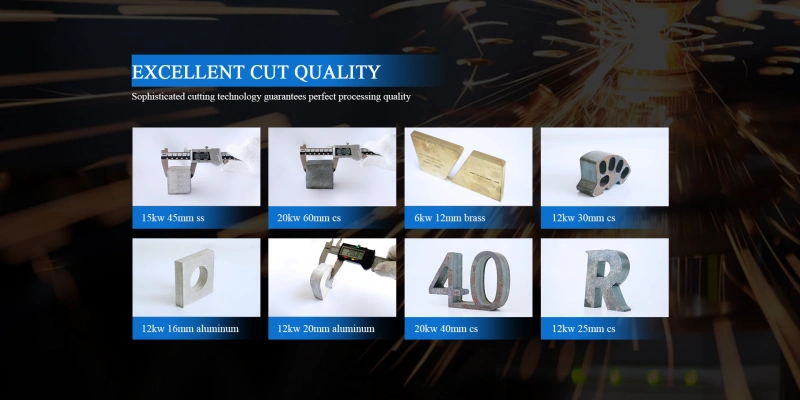
MAGICK’s testy cięcia i kontrola jakości obejmują cięcie rzeczywistego materiału oraz kontrolę próbek przed wysyłką. W przypadku konkretnego zamówienia należy poprosić o dokumentację łączącą te prace z proponowaną konfiguracją oraz wymaganiami dotyczącymi części. MAGIA
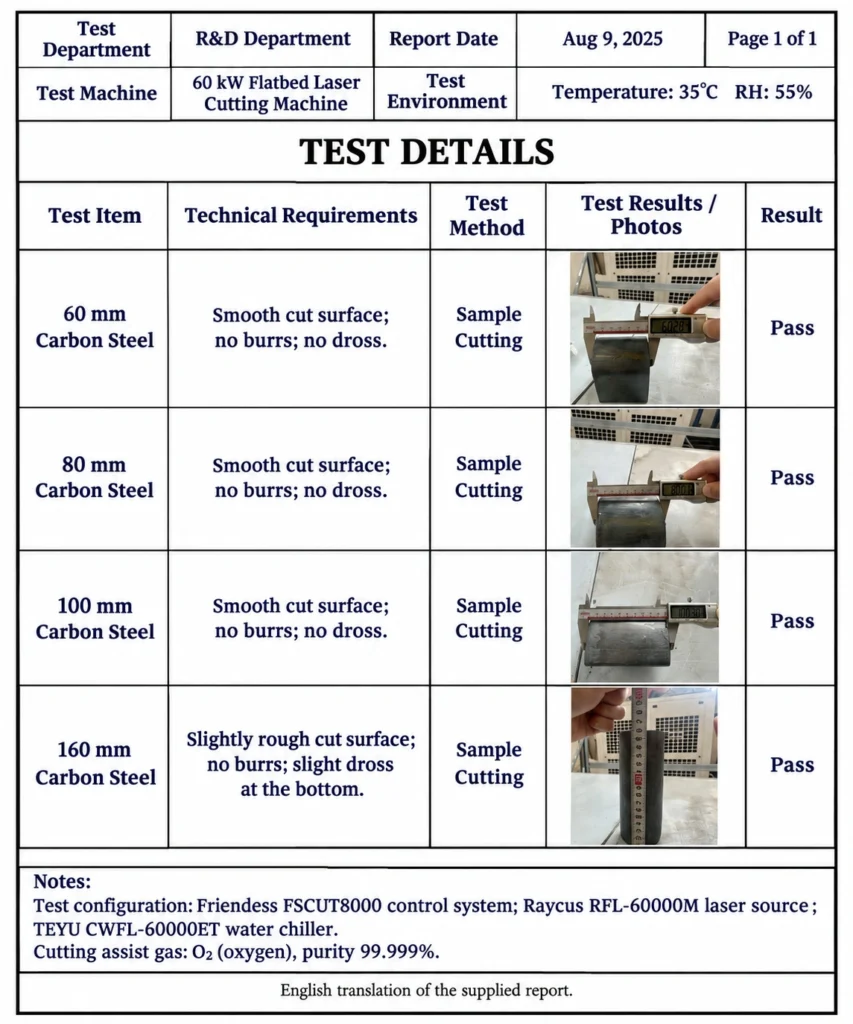
Gdy próba spełni uzgodnione kryteria, należy zapisać zatwierdzoną kombinację. Należy odnotowywać wszelkie późniejsze zmiany, aby operatorzy mogli odróżnić znany stan wyjściowy od ustawień eksperymentalnych.
Dzięki temu łatwiej jest przygotować kolejne powtórne zlecenie, a zespół zyskuje przydatny punkt wyjścia w przypadku zmiany wyniku.
Najczęściej zadawane pytania dotyczące parametrów cięcia laserem światłowodowym o mocy 12 kW
Jakie są parametry początkowe cięcia stali nierdzewnej za pomocą lasera światłowodowego o mocy 12 kW?
Wybierz wiersz odpowiadający grubości i konfiguracji referencyjnej, a następnie potwierdź klasę jakości, głowicę, dyszę, doprowadzenie gazu oraz wymagania dotyczące wykończenia. Powyższe tabele zawierają wybrane pozycje referencyjne. Sprawdź poprawność tej kombinacji na rzeczywistej części, zanim uznasz ją za zatwierdzone ustawienie produkcyjne.
Dlaczego w tabeli parametrów dla mocy 12 kW czasami podaje się wartość mniejszą niż 12 000 W?
Znamionowa moc źródła i zadana moc procesowa różnią się od siebie. W przykładowych ustawieniach dla tlenu w przypadku stali węglowej uwzględniono wartości poniżej pełnej mocy wyjściowej. Tlen dostarcza ciepło reakcji, a proces nadal wymaga odpowiedniego połączenia prędkości, ogniskowania, dyszy i natężenia przepływu gazu. Pełna moc wyjściowa nie jest automatycznie właściwym ustawieniem dla każdej operacji.
Czy mogę zastosować parametry cięcia dla maszyny o mocy 12 kW na maszynie o mocy 6 kW?
Nie należy przenosić tego rzędu bez zmian ani po prostu zmniejszać prędkości o połowę. Należy zacząć od zatwierdzonej wartości odniesienia procesu wynoszącej 6 kW dla danego źródła, ciśnienia, materiału i gazu. Źródło o mniejszej mocy wymaga własnej, odpowiedniej kombinacji parametrów oraz walidacji.
Dlaczego te same ustawienia dają inne wyniki na innym komputerze?
Wyświetlane wartości mogą nie odzwierciedlać identycznych warunków. Należy porównać wariant źródłowy, konfigurację optyczną, kalibrację ogniskowania, dyszę, materiał oraz doprowadzenie gazu. Należy również sprawdzić odniesienia pomiarowe i jednostki miary. Dokumentacja przeznaczona do przekazania musi zawierać wystarczająco szczegółowe informacje, aby wyjaśnić, co oznaczają te wartości.
Wybierz ustawienia mocy 12 kW dostosowane do Twojej produkcji
Jeśli Twój zespół poświęca zbyt dużo czasu na naprawianie skutków nieprecyzyjnych cięć, porusz tę trudną kwestię podczas dyskusji.
Proszę podać gatunek materiału, grubość, rysunek techniczny, wymagania dotyczące krawędzi, informacje o istniejącym źródle zasilania i głowicy tnącej oraz dostępne źródło gazu. Proszę wyjaśnić, na których etapach obecnego procesu dochodzi do strat czasu — podczas cięcia, czyszczenia czy montażu.
Odkryj MAGICK – laserowa wycinarka światłowodowa o mocy 12 kW w celu omówienia odpowiedniej konfiguracji sprzętu lub omów swoje wymagania dotyczące cięcia przy mocy 12 kW wraz z zespołem MAGICK.
Celem jest stworzenie udokumentowanego procesu, który pozwala na powtarzalne wytwarzanie części spełniających wymagania, przy pełnym zrozumieniu czynności niezbędnych do przejścia do kolejnej operacji.