Paslanmaz Çelik Lazer Kesim Türü
Tüm paslanmaz çelikler aynı değildir. Lazer kesime uygun bir malzeme seçerken, kullanılacak paslanmaz çeliğin türünü dikkate almak önemlidir. Bazı kaliteler diğerlerine göre kesilmesi daha kolaydır ve her birinin kesme sürecini etkileyebilecek kendine özgü özellikleri vardır.

Lazer kesim, günümüzde 304/316 paslanmaz çeliğin işlenmesinde en yaygın yöntemlerden biridir. Endüstriyel fiber lazer kesim makineleri (1.000 W ile on binlerce watt arasında değişen güçlerde), kalınlığı birkaç milimetreden on milimetreye kadar değişen paslanmaz çelik levhaları kolaylıkla kesebilir. 20.000 W (20 kW) gücündeki ultra yüksek güçlü bir lazer, 40 mm kalınlığa kadar olan 304 paslanmaz çeliği bile kesebilir.

430 paslanmaz çelik, östenitik paslanmaz çeliğe kıyasla daha iyi ısı iletkenliğine sahiptir. Bu özellik, lazer kesim sırasında daha verimli bir şekilde erimesini sağlar ve aynı güç seviyesinde kesim hızlarının biraz daha yüksek olmasını mümkün kılar. Fiber lazer kesim makineleri, paslanmaz çelikte son derece yüksek bir emilim oranına sahiptir. 1–3 mm kalınlığındaki ince sacların işlenmesinde, 1.000 W ile 2.000 W arasındaki bir güç aralığı, 30–80 mm/s gibi yüksek kesme hızlarına ulaşılmasını sağlar; bu sayede hassas kesimler ve sıkı toleranslar elde edilir.

2205 dubleks paslanmaz çelik, yüksek alaşım içeriğine sahiptir ve ısı iletkenliği ile erime özellikleri, sıradan östenitik paslanmaz çeliğinkinden farklıdır. Örnek olarak 12 mm kalınlığındaki sacın kesilmesini ele alırsak, 8 kW'lık bir fiber lazer kesim makinesi kullanıldığında, istikrarlı bir delme ve pürüzsüz bir kesim yüzeyi sağlamak için lazer gücü, aynı kalınlıktaki 304 paslanmaz çeliğin kesilmesine kıyasla yaklaşık 30% (6,5 kW veya daha yüksek bir değere) artırılmalıdır.
Neden Lazerle Kesilmiş Paslanmaz Çelik Kullanılmalı?
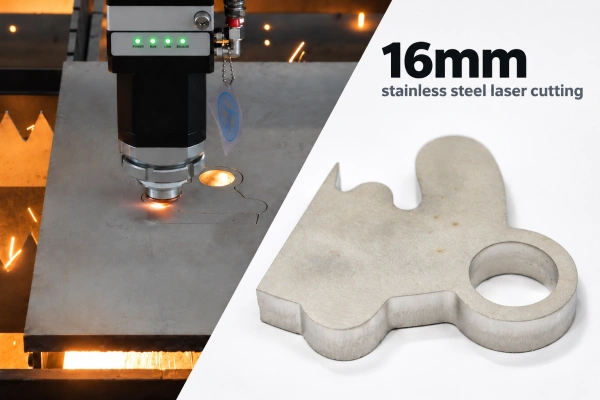
Paslanmaz çeliğin kesiminde fiber lazer kullanın; çünkü bu lazerler daha hızlı, daha enerji verimli ve bakımı daha kolaydır. Fiber lazerler, paslanmaz çelik tarafından iyi bir şekilde emilen yaklaşık 1 mikrometre dalga boyunda çalışır; bu da enerjinin kesim noktasına daha etkili bir şekilde yoğunlaştırılmasını sağlar. Sonuç olarak, 3 milimetreden daha ince sacların işlenmesinde kesme hızları, aynı güce sahip bir CO₂ lazerin kesme hızının yaklaşık dört katına kadar çıkabilir; örneğin, 3 kilovatlık bir makine, 6 milimetre kalınlığındaki paslanmaz çeliği dakikada yaklaşık 3 metrelik bir hızda kesebilir.
Fiber lazerlerin elektro-optik dönüşüm verimliliği yaklaşık 30% iken, CO₂ lazerlerinki genellikle sadece 10% ile 15% arasında değişmektedir; bu da aynı işi yapmak için daha az elektrik tükettikleri anlamına gelir. Ayrıca, fiber lazerler karmaşık aynalı optik yollar veya lazer gazlarına ihtiyaç duymaz; hızlı bir şekilde çalışmaya başlar, daha az arıza noktası barındırır ve uzun vadede daha düşük bakım maliyetlerine sahiptir. Dar kesim ve küçük ısıdan etkilenen bölge, sac deformasyonunu ve sonradan taşlama ihtiyacını da azaltır.
Sonuç: Yaygın olarak kullanılan orta ve ince kalınlıktaki paslanmaz çelik saclar için, fiber lazerler daha düşük bir toplam maliyetle daha yüksek verim ve daha tutarlı kesim kalitesi sağlayabilmektedir; bu nedenle de giderek yaygın olarak tercih edilen seçenek haline gelmektedir; ancak, ultra kalın saclar söz konusu olduğunda, seçim hâlâ güç, hız ve maliyet gibi belirli faktörlere dayandırılmalıdır.
Paslanmaz Çelik Lazer Kesim Kalınlığı ve Gücü
Doğru Lazer Gücünün Seçilmesi
Paslanmaz çeliğin lazerle kesiminde, kesim kalitesi, işleme verimliliği ve üretim maliyetleri arasında en uygun dengeyi sağlamak için uygun lazer gücünün seçilmesi hayati önem taşır. Güç ayarının çok düşük olması, ana malzeme üzerinde kesimin tam olarak gerçekleşmemesine veya ciddi cüruf birikimine neden olabilirken, çok yüksek bir güç ayarı ise aşırı ısınmaya, deformasyona ve kesim kenarında yanık izlerine yol açabileceği gibi, ekipman, elektrik ve gaz konusunda gereksiz harcamalara da neden olabilir. Ancak güç, paslanmaz çeliğin kalınlığına mükemmel bir şekilde uyumlu olduğunda pürüzsüz, çapak içermeyen bir kesim kenarı sağlanabilir ve ekipmanın tam işleme potansiyeli ortaya çıkarılabilir.
Lazer gücünü, paslanmaz çelik kalitesine, sac kalınlığına, yardımcı gaza ve kesme hızı ile kenar kalitesi konusundaki gereksinimlerinize göre seçin. Seçeneklerinizi daraltmak için aşağıdaki tabloyu kullanın, ardından seri üretime geçmeden önce bir deneme kesimi yaparak ayarları doğrulayın.
Lazer Gücüne Göre Paslanmaz Çelik Kesim Kalınlığı
| Lazer Gücü | Referans Kesim Aralığı | Belirtilen Maksimum Kalınlık |
|---|---|---|
| 1,5 kW | 1–6 mm | 6 mm |
| 2 kW | 1–8 mm | 8 mm |
| 3 kW | 1–8 mm | 10 mm* |
| 4 kW | 1–10 mm | 12 mm* |
| 6 kW (34 μm çekirdek) | 1–16 mm | 18 mm* |
| 6 kW (75 μm çekirdek) | 1–18 mm | 20 mm* |
| 12 kW | 1–25 mm | 40 mm* |
| 15 kW | 1–30 mm | 50 mm* |
| 20 kW | 1–40 mm | 100 mm* |
| 30 kW | 1–50 mm | 70 mm* |
| 40 kW | 5–70 mm | 100 mm* |
| 60 kW | 20–150 mm | 150 mm |
| 80 kW | 20–150 mm | 150 mm |
* Deneme kesimi parametresi. Kaynak veritabanı, bu ayarları örnek kesim veya küçük partiler için tanımlamaktadır ve bunların rutin seri üretimde kullanılmasını önermemektedir. Referans aralıkları, bu deneme kesimi girişlerini kapsamamaktadır.
1,5–40 kW’lık sıralar azot destekli kesim verilerini kullanır; 60 kW ve 80 kW’lık sıralar ise hava destekli kesim verilerini kullanır. İki adet 6 kW’lık fiber çekirdekli konfigürasyon, listelenen kalınlık aralıklarının farklı olması nedeniyle ayrı olarak gösterilmiştir.
Aralıklar ve maksimum değerler, veritabanında listelenen kalınlıkları özetler; bunlar, garanti edilen üretim sınırları veya minimum kesme kapasiteleri değildir. Makine konfigürasyonunuz için gerekli kenar kalitesini ve kesme hızını teyit edin.
İlgili Ürünler
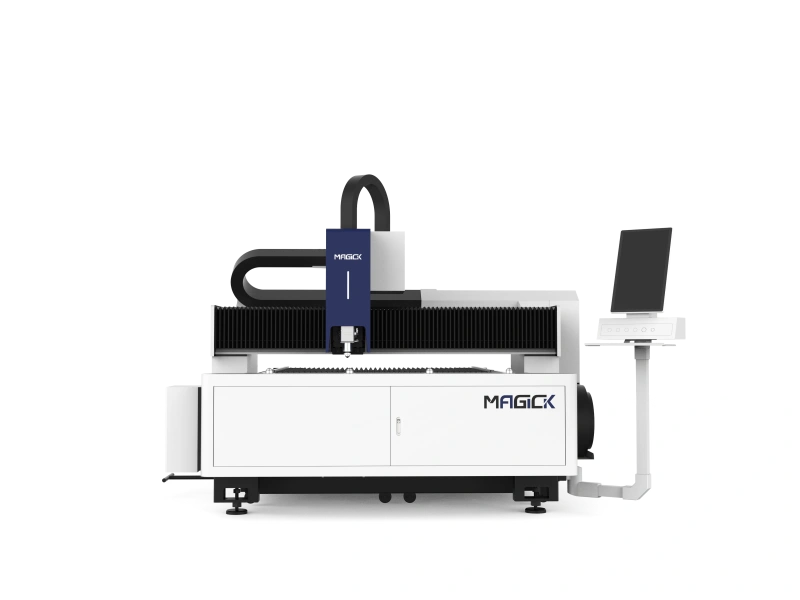
MK-S Tek Masalı Fiber Lazer Kesim Makinesi
Açık tabla tasarımına sahip esnek bir sac kesme çözümü; küçük atölyeler ve çeşitli paslanmaz çelik işleme ihtiyaçları için uygundur.
MK-S Ayrıntılarını Görüntüle
MK-E Değiştirilebilir Masa Tipi Fiber Lazer Kesim Makinesi
Yükleme sırasında oluşan duruş sürelerini azaltan ve paslanmaz çelik levhaların verimli seri üretimini destekleyen bir değişim masası tasarımı.
MK-E Ayrıntılarını Görüntüle
MK-TY Tüp Lazer Kesim Makinesi
Kompakt bir tasarıma sahip, uç artıkları en aza indirgenmiş, hafif ve orta ağırlıktaki paslanmaz çelik boru işleme işlemleri için uygun, maliyet etkin bir boru kesme çözümü.
MK-TY Ayrıntılarını Görüntüle
MK-T2C Çift Mandrenli Tüp Lazer Kesim Makinesi
Tüp yüklemeyi kolaylaştıran ve küçük ile orta ölçekli metal imalat atölyelerinde istikrarlı kesim sağlayan, yana monte edilmiş çift mandrenli bir tasarım.
MK-T2C Ayrıntılarını Görüntüleİlgili Makaleler
Çelik Sacın Lazerle Kesilmesi: Üreticiler İçin Pratik Bir Kılavuz
Çelik sacın lazerle kesilme sürecinin nasıl işlediğini, 20 mm'lik kesim, kenar kalitesi ve maliyeti nasıl değerlendireceğinizi ve doğru fiber lazer makinesini nasıl seçeceğinizi öğrenin.
Fiber Lazer Kesici Satın Alma Rehberi: Güç, Fiyat ve Temel Teknik Özellikler
Fiber lazer kesicilerin gücünü, fiyatlarını ve temel teknik özelliklerini karşılaştırın. Size en uygun konfigürasyonu bulun ve size özel bir teklif isteyin.
Lazer Kesici Nasıl Çalışır?
Lazer kesici nasıl çalışır? Lazer odaklama, yardımcı gaz ve CNC hareketinin bir araya gelerek nasıl hassas metal kesimi sağladığını öğrenin.