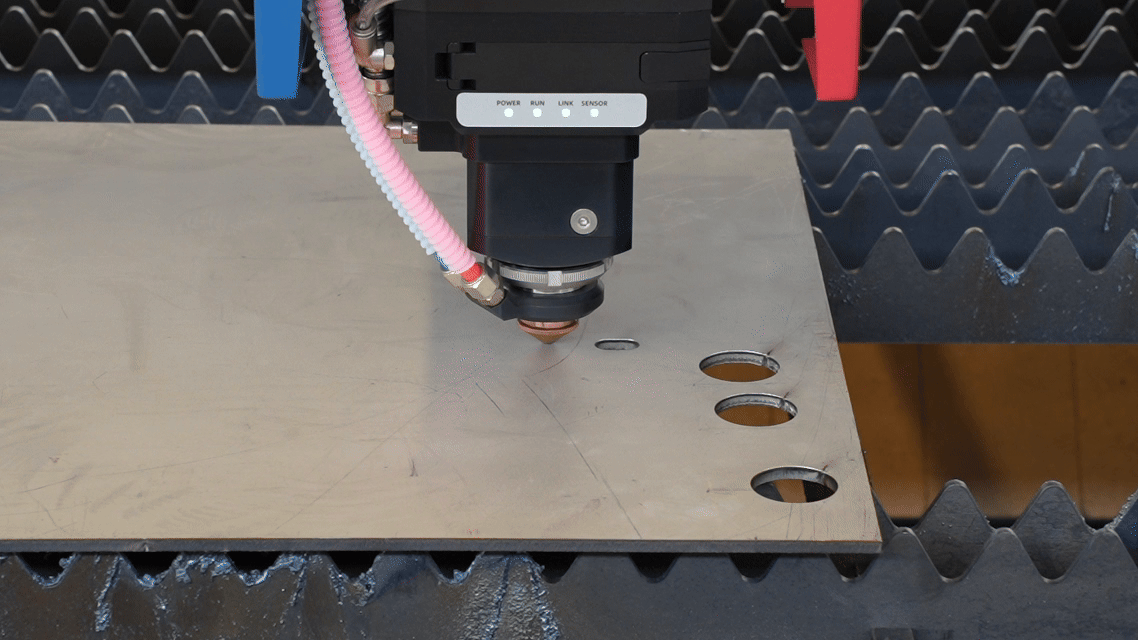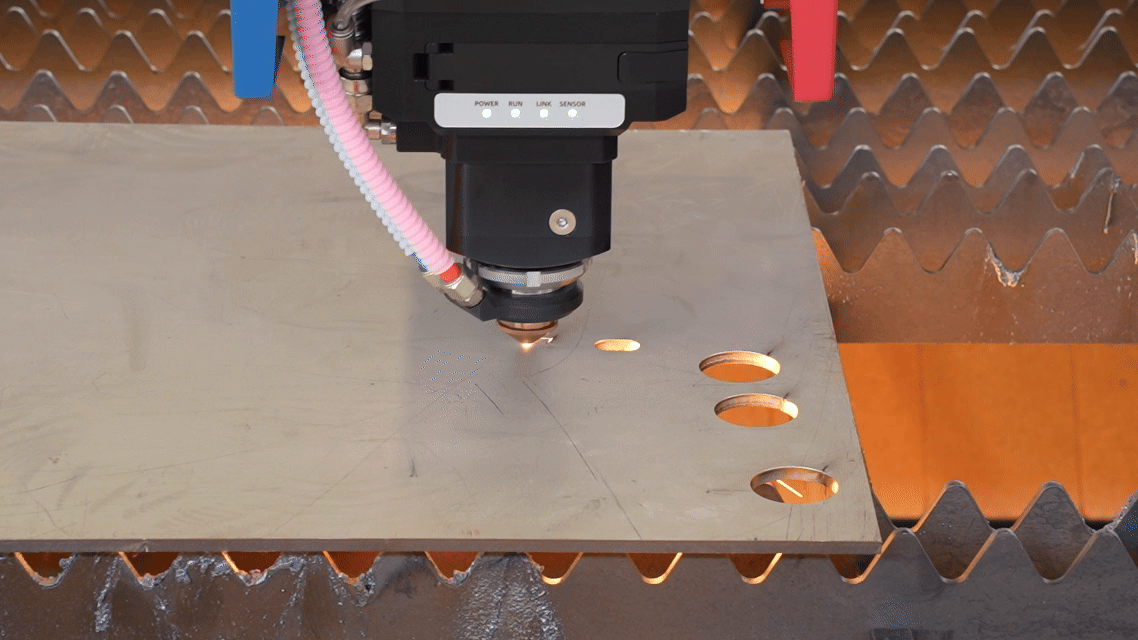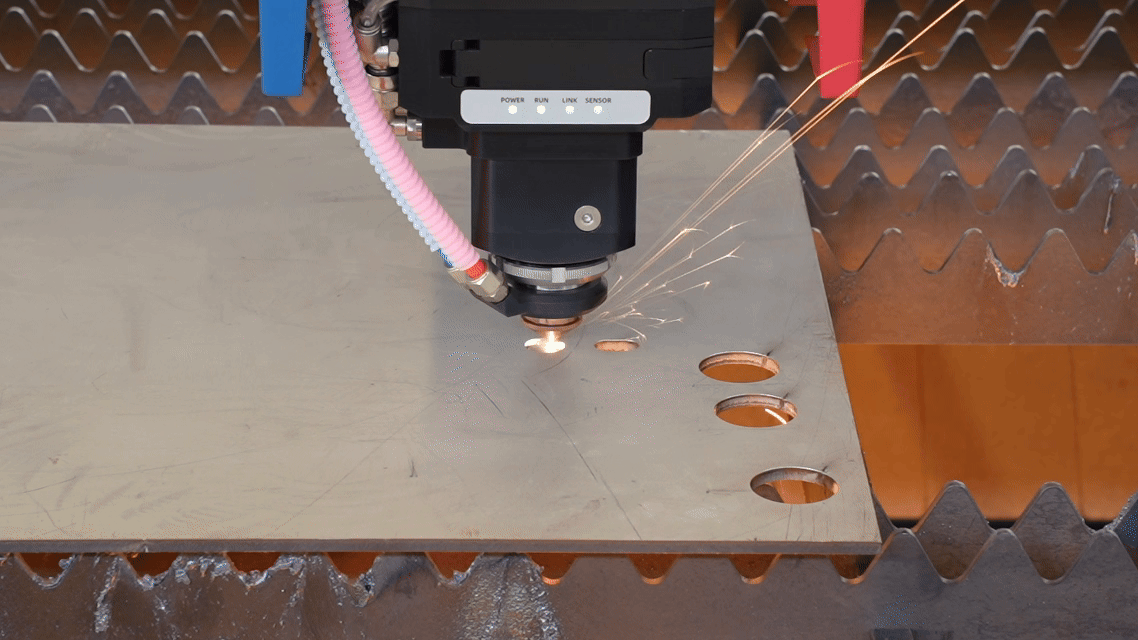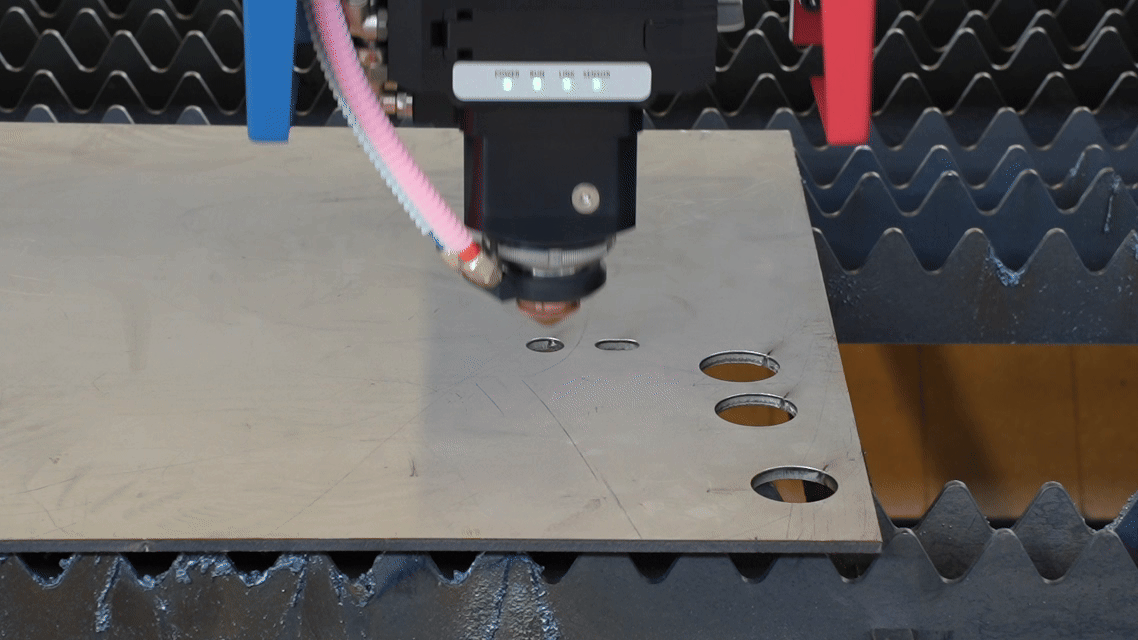
Bir lazer kesici, yüksek enerjili bir lazer ışınını malzemenin çok küçük bir alanına odaklayarak çalışır. Yoğunlaştırılmış enerji, malzemeyi eriyene, reaksiyona girene veya —bazı durumlarda— buharlaşana kadar ısıtır. CNC sistemi kesme kafasını programlanmış bir yol boyunca hareket ettirirken, yardımcı gaz erimiş malzemeyi kesme yarığından uzaklaştırır.
İşte bunun temel cevabı şudur: Lazer kesici nasıl çalışır?. Uygulamada, lazer kaynağı, ışın iletimi, odaklama optikleri, yardımcı gaz, yükseklik kontrolü ve CNC hareket sistemi gibi çeşitli sistemlerin birbiriyle uyumlu çalışması gerekir.
Lazer Kesici Adım Adım Nasıl Çalışır?
1. Lazer kaynağı ışını üretir
Süreç, lazer kaynağının içinde başlar. Bir fiber lazer kesim makinesinde, elektrik enerjisi lazer enerjisine dönüştürülür ve aktif bir optik fiber aracılığıyla güçlendirilir.
Ortaya çıkan ışın son derece yönlüdür ve çok küçük bir noktaya odaklanabilir. Lazer, bıçak veya testere gibi kesmez. Bunun yerine, sınırlı bir alanda malzemenin halini değiştirecek kadar termal enerji sağlar.
Bu yoğun enerji, şunun temelini oluşturur: lazer kesimin nasıl çalıştığı.
2. Işın Kesme Kafasına Ulaşır
Işın oluşturulduktan sonra kesme kafasına iletilir. Bir fiber lazer sisteminde, ışın bir optik fiber içinden ilerler:
Lazer Kaynağı → Optik Fiber → Kesme Kafası
Kesme kafası, kirişi kesime hazırlar ve yardımcı gazı kesme bölgesine yönlendirir.
Mekanik kesme aletlerinden farklı olarak, iş parçasına kuvvet aktaran bir bıçak yoktur. Kesme enerjisi tamamen lazer ışını tarafından sağlanır.
3. Optik Sistem Işını Odaklar
Sadece güçlü bir ışın yetmez; bu ışının odaklanması gerekir.
Kesme kafasının içinde, odaklama optikleri ışın demetini küçük bir odak noktasına yoğunlaştırır. Nokta küçüldükçe, enerji yoğunluğu keskin bir şekilde artar.
Bu, şunun ardında yatan temel ilkelerden biridir: Lazer kesicinin çalışma prensibi: çok büyük miktarda enerjiyi çok küçük bir alana yoğunlaştırmak.
Odak konumu da aynı derecede önemlidir. Odak noktası çok yüksek veya çok alçak olursa, yeterli lazer gücü mevcut olsa bile kesme verimliliği ve kenar kalitesi düşebilir.
Bir Lazer Metali Kestiğinde Aslında Ne Olur?
Odaklanmış ışın iş parçasına ulaştığında, malzeme lazer enerjisinin bir kısmını emer ve bunu ısıya dönüştürür. Odak bölgesindeki sıcaklık hızla yükselir.
“Lazer metali delip geçer” ifadesi, durumu aşırı derecede basitleştiren bir ifadedir.
Endüstriyel metal kesiminde lazer, malzemeyi eritebilir, bir oksidasyon reaksiyonu başlatabilir veya malzemenin bir kısmını buharlaştırabilir.
Birçok uygulamada eritme, baskın mekanizmadır. Odaklanmış ışın dar bir erimiş bölge oluşturur ve yardımcı gaz, erimiş metali kesik, kesme işlemi sonucunda oluşan dar boşluk.
Yani, eğer soruyorsanız Lazerler nesneleri nasıl keser?, pratik cevap şudur:
Lazer yoğun ısı sağlar ve yardımcı gaz malzemeyi uzaklaştırır.
Farklı malzemeler farklı tepkiler verir; çünkü emilim, yansıtma, ısı iletkenliği ve erime noktası, bu süreci etkileyen faktörlerdir.
Yardımcı Gaz Neden Vazgeçilmezdir?
Yardımcı gaz, şunun kritik bir parçasıdır: lazer kesimin nasıl çalıştığı.
Etkili bir gaz akışı olmazsa, erimiş metal kesik izinin içinde kalabilir ve yeniden katılaşabilir. Bu durum, cüruf oluşumuna, eksik ayrışmaya, dengesiz kesime veya kenar kalitesinin düşmesine neden olabilir.
En yaygın kesme gazları azot, oksijen ve basınçlı havadır.
Azotla Kesme
Azot, özellikle paslanmaz çelik ve alüminyumda düşük oksidasyonlu bir kenar gerektiğinde yaygın olarak kullanılır.
Lazer malzemeyi eritirken, yüksek basınçlı azot erimiş metali kesik boşluğundan dışarı üfler.
Azot, kimyasal reaksiyon yoluyla çok az ek ısı sağladığından, kesme işlemi esas olarak lazer enerjisine ve erimiş malzemenin verimli bir şekilde uzaklaştırılmasına bağlıdır.
Oksijenle Kesme
Oksijen daha aktif bir rol oynar.
Oksijen, sıcak karbon çeliğine ulaştığında metal ile reaksiyona girer ve ek ısı açığa çıkarır.
Dolayısıyla bu süreç aşağıdakileri bir araya getirir:
Lazerle Isıtma + Oksidasyon Isısı
Bu, karbon çeliğinde kesme verimliliğini artırabilir; ancak kesilen kenarda genellikle bir oksit tabakası oluşur.
Basınçlı Hava ile Kesme
Basınçlı hava hem azot hem de oksijen içerir ve uygun uygulamalar için daha düşük maliyetli bir seçenek olabilir.
Bunun uygun olup olmadığı, malzemeye, kalınlığa, istenen kenar kalitesine, lazer gücüne ve üretim gereksinimlerine bağlıdır.
Pratik Kesim Notu
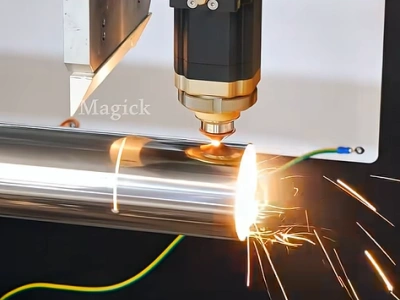
Gerçek üretim koşullarında, kesim kalitesindeki sorunlar her zaman lazer gücünü artırarak çözülemez.
Kesim kalitesindeki bozukluklar veya dengesiz kesim, gaz basıncı, nozulun durumu, odak konumu, kesim yüksekliği veya kesim hızından da kaynaklanabilir.
İşte bu nedenle lazer kesim, yalnızca lazer gücüne bağlı bir konu olarak değil, eksiksiz bir süreç olarak ele alınmalıdır.
Lazer Kesimdeki Üç Temel Mekanizma
Kesme kafası her seferinde aynı işlemi gerçekleştiriyor gibi görünse de, fiziksel mekanizma farklı olabilir.
Füzyon Kesimi
Füzyon kesiminde, lazer malzemeyi eritir ve yüksek basınçlı gaz, erimiş metali kesim izinden uzaklaştırır.
Düşük oksidasyonlu bir kenar gerektiğinde, paslanmaz çelik ve alüminyumda genellikle azot kullanılır.
Reaktif Kesim
Oksijen destekli veya alevli kesme olarak da adlandırılan reaktif kesme, lazerle ısıtma işlemini ekzotermik bir oksidasyon reaksiyonuyla birleştirir.
Lazer, malzemeyi istenen sıcaklığa getirirken, oksijen ise sıcak metalle reaksiyona girerek ek ısı sağlar.
Bu yöntem genellikle karbon çeliği için kullanılır.
Buharlaştırmalı Kesme
Buharlaştırma kesiminde, lazer malzeme sıcaklığını, bazı malzemelerin doğrudan buhara dönüşecek kadar yüksek bir seviyeye çıkarır.
Bu, genel metal imalatında daha az yaygındır.
| Kesme Yöntemi | Ne Olur? | Tipik Gaz | Yaygın Malzemeler |
|---|---|---|---|
| Füzyon Kesimi | Metal erir ve etrafa saçılır | Azot | Paslanmaz çelik, alüminyum |
| Reaktif Kesim | Lazerle ısıtma ve oksidasyon | Oksijen | Karbon çeliği |
| Buharlaştırmalı Kesme | Malzeme buharlaşır | Sürece bağlı | İnce veya özel malzemeler |
Piercing Sırasında Neler Olur?
Sürekli kesim başlamadan önce, lazerin genellikle malzeme üzerinde bir başlangıç deliği açması gerekir. Buna delme.
Işın, iş parçasına nüfuz edene kadar küçük bir alan üzerinde kalır; ardından kesme kafası programlanmış konturu takip eder.
Lazer gücü, odak konumu, gaz basıncı, darbe stratejisi ve zamanlama, delme performansını etkileyen faktörlerdir.
Malzeme kalınlaştıkça, delme işlemi genellikle kesme döngüsünün daha zorlu bir aşaması haline gelir.
Kesme kafası metale neden değmiyor?
Lazer kesim, bir temassız işlem.
Nozul normalde iş parçasının üzerinde küçük bir mesafede kalır. Kesme kafası kendisi metali kesmez; bunu odaklanmış lazer ışını yapar.
Bir yükseklik kontrol sistemi, doğru mesafenin korunmasına yardımcı olur. Birçok metal kesme sisteminde kapasitif algılama yöntemi kullanılır.
Sabit kesme yüksekliği önemlidir, çünkü hem ışın odağını hem de yardımcı gaz akışını etkiler.
Kesim sırasında bu mesafe çok fazla değişirse, lazer kaynağı normal çalışsa bile işlem kararsız hale gelebilir.
CNC Kesimi Nasıl Kontrol Eder?
Lazer enerjiyi sağlar, ancak bu enerjinin nereye yönlendirileceğini CNC sistemi belirler.
Tipik bir iş akışı, bir CAD çizimiyle başlar. CAM veya yerleştirme yazılımı, geometriyi bir kesim programına dönüştürür ve CNC kontrol ünitesi, makinenin hareketini koordine eder.
Aşağıdakileri kontrol edebilir:
- kesme yolu;
- kesme hızı;
- ivme;
- lazer çıkışı;
- delme;
- yardımcı gaz;
- odak konumu.
Servo motorlar daha sonra kesme kafasını veya iş parçasını programlanmış eksenler boyunca hareket ettirir.
Bu, şunun önemli bir parçasıdır: bir lazer kesim makinesinin çalışma prensibi: Lazer, ısıl işlemi gerçekleştirirken, CNC ve hareket sistemi bu işlemi hassas bir şekle dönüştürür.
Lazerin Temiz Kesim Yapıp Yapmayacağını Ne Belirler?
Anlama Lazer kesici nasıl çalışır? Bu sadece ilk adımdır. Temiz ve tekrarlanabilir bir kesim elde etmek için ana proses değişkenlerinin uygun şekilde dengelenmesi gerekir.
Lazer gücü: Daha yüksek güç, kullanılabilir kesme enerjisini artırır; ancak daha fazla güç, otomatik olarak daha iyi bir kesim kenarı sağlamaz.
Kesme hızı: Makine çok hızlı hareket ederse, malzeme kesilmek için yeterli enerjiyi alamayabilir. Çok yavaş hareket ederse ise aşırı ısı, erimeyi artırabilir veya kesik genişliğini artırabilir.
Odak konumu: Yanlış odaklanma, enerjinin en çok ihtiyaç duyulduğu yerlerde enerji yoğunluğunu azaltır.
Yardımcı gaz: Gaz türü, basınç, nozul boyutu ve nozulun durumu, erimiş malzemenin ne kadar etkili bir şekilde uzaklaştırılacağını etkiler.
Malzeme kalınlığı: Daha kalın malzeme genellikle daha fazla enerji ve daha etkili kesik talaşı tahliyesi gerektirir.
Malzeme özellikleri: Yansıtma özelliği, ısı iletkenliği, lazer emilimi, yüzey durumu ve erime noktası, kesme davranışını etkileyen faktörlerdir.
Bu nedenle, her metal ve kalınlık için eşit derecede iyi sonuç veren tek bir parametre seti bulunmamaktadır.
Fiber Lazer Kesim Nasıl Çalışır?
Fiber lazer kesim, aynı temel süreci izler:
Elektrik Enerjisi → Fiber Lazer Kaynağı → Optik Fiber → Kesme Kafası → Odaklanmış Işın → Malzemenin Erimesi → Yardımcı Gazın Tahliyesi → CNC Hareketi
Fiber lazer kaynağı ışını üretir, optik fiber bu ışını iletir ve kesme kafası ışını iş parçasına odaklar.
Malzeme lazer enerjisini emer ve hızla ısınır. Yardımcı gaz erimiş malzemeyi uzaklaştırırken, CNC sistemi kesme kafasını istenen yol boyunca hareket ettirir.
Etkinliği, lazer gücü, odaklama, gaz beslemesi, hareket hassasiyeti ve makine stabilitesinin birbiriyle uyumlu çalışmasına bağlıdır.
7 Adımda Tam Lazer Kesim Süreci
Özetlemek gerekirse lazer kesimin nasıl çalıştığı:
- CNC programı, gerekli geometriyi tanımlar.
- Lazer kaynağı, yüksek enerjili bir ışın üretir.
- Işın kesme kafasına doğru ilerler.
- Optik sistem, ışını iş parçasına odaklar.
- Malzeme enerjiyi emer ve erir, reaksiyona girer ya da buharlaşır.
- Yardımcı gaz, kesim izinden malzemeyi uzaklaştırır.
- CNC kontrollü hareket, kesme bölgesini programlanmış yol boyunca ilerletir.
Sık Sorulan Sorular
Lazer kesici malzemeyi yakar mı?
Bazen, ama her zaman değil.
Birçok endüstriyel metal kesme uygulamasında, lazer öncelikle malzemeyi eritir ve yardımcı gaz erimiş metali uzaklaştırır. Oksijen destekli karbon çeliği kesiminde ise oksidasyon da ısı oluşumuna katkıda bulunur.
Dolayısıyla, tüm süreci “yakma” olarak adlandırmak, her lazer kesim mekanizmasını doğru bir şekilde tanımlamaz.
Lazer Kesimde Neden Yardımcı Gaz Gerekir?
Yardımcı gaz, kesik izinden erimiş malzemeyi uzaklaştırır ve kesme işleminin istikrarlı bir şekilde gerçekleşmesine yardımcı olur.
Kullanılan gaza bağlı olarak, oksidasyonu azaltabilir veya kimyasal bir reaksiyon yoluyla ek ısı sağlayabilir.
Lazer, metale dokunmadan neden kesim yapabilir?
Çünkü kesme enerjisi, odaklanmış lazer ışını tarafından taşınır.
Kesme kafasının iş parçasıyla mekanik temas kurması gerekmez. Bunun yerine, ışın malzemeyi ısıtırken, nozul ise yardımcı gazı kesme bölgesine yönlendirir.
Sonuç
Öyleyse, Lazer kesici nasıl çalışır??
Bir lazer kaynağı, yüksek enerjili bir ışın üretir. Işın, kesme kafasına iletilir ve iş parçasının çok küçük bir alanına odaklanır. Malzeme enerjiyi emerek erir, reaksiyona girer veya buharlaşır. Yardımcı gaz, kesik izinden malzemeyi uzaklaştırırken, CNC hareket sistemi kesme bölgesini programlanmış yol boyunca hareket ettirir.
Temel ilke oldukça basittir. Ancak güvenilir endüstriyel lazer kesim o kadar basit değildir.
Lazer gücü, odak konumu, kesme hızı, gaz basıncı, nozul durumu, malzeme özellikleri, hareket hassasiyeti ve makine stabilitesi; bunların hepsi nihai sonucu etkiler.
İşte bu, yoğunlaştırılmış bir ışık demetini hassas ve tekrarlanabilir bir endüstriyel kesme işlemine dönüştüren unsurdur.
Daha fazla bilgi almak isterseniz, lütfen web sitemizi ziyaret etmekten çekinmeyin Blog .
MAGICK Teknik Ekibi tarafından yazılmıştır