Лазерная резка алюминиевых листов и труб
Лазерная резка алюминия позволяет изготавливать прецизионные детали как из плоских листов, так и из трубчатых материалов. От панелей, изготовленных по индивидуальному заказу, до облегчённых каркасов — эта технология обеспечивает гибкие возможности проектирования для удовлетворения широкого спектра требований к производству и сборке.
При лазерной резке алюминиевого листа с помощью сфокусированного лазерного луча на плоском материале создаются точные контуры, отверстия и сложные узоры. Благодаря узкому пропилу и гибкости траекторий резки этот метод подходит для изготовления панелей, кронштейнов, корпусов и декоративных деталей по индивидуальному заказу. Конструкцию можно изменять с помощью программы резки без использования специальных штампов, что позволяет использовать этот метод как для изготовления прототипов, так и для серийного производства.
Лазерная резка алюминиевых труб позволяет создавать отверстия, прорези, выемки и профилированные торцы в круглых, квадратных и прямоугольных трубах. Объединение этих операций в одном процессе резки позволяет сократить количество отдельных операций по пилению и сверлению, а также количество повторных манипуляций с заготовками. Точность резки обеспечивает точное совмещение деталей при сборке и сварке, благодаря чему этот процесс подходит для изготовления каркасов, мебели, перил и конструкций оборудования.
Почему стоит использовать алюминий, вырезанный лазером?

С развитием технологии волоконных лазеров удалось решить давнюю проблему высокой отражательной способности алюминия. По сравнению с штамповочными прессами, плазменными резаками, гидроабразивными резаками и станками с ЧПУ эта технология обеспечивает наилучшее соотношение цены и качества при производстве деталей из алюминиевого листового металла. Волоконные лазеры по своей сути лучше подходят для обработки алюминия. Алюминий — это материал с высокой отражательной способностью и высокой теплопроводностью; вначале CO₂-лазеры были подвержены отражению луча, что часто приводило к повреждению линз. Сегодня волоконные лазеры работают на длине волны примерно 1070 нм, которую алюминий поглощает гораздо эффективнее. В сочетании с отражающей изоляцией и защитными мерами резка алюминия стала рутинной задачей, а не процессом с высоким уровнем риска.
Лазерная резка — это бесконтактный процесс, при котором не прикладывается сила пробивания и образуется небольшая зона термического влияния, что снижает вероятность деформации тонких листов. Она обеспечивает стабильные допуски до ±0,1 мм, а также ровные кромки реза и минимальное количество заусенцев. Многие заготовки не требуют шлифования или удаления заусенцев после резки, что исключает необходимость в последующих этапах обработки. Это делает лазерную резку идеальным решением для изготовления прецизионных деталей, таких как корпуса, оборудование для новых источников энергии, фотоэлектрические компоненты и алюминиевые корпуса; при этом оборудование отличается исключительной гибкостью и не требует использования специальных штампов. В отличие от штамповочных прессов, которые подходят только для крупносерийного производства простых деталей и требуют изготовления нового инструмента при каждом изменении конструкции, лазерная резка позволяет изготавливать детали нестандартной формы, прорезать мелкие отверстия и создавать узоры просто путем импорта чертежей. Она предоставляет значительные преимущества для изготовления прототипов, мелкосерийного производства и выполнения разнообразных нестандартных заказов по обработке листового металла.
Толщина и мощность при лазерной резке алюминия
Выбор подходящей мощности лазера
При лазерной резке алюминиевых деталей мощность лазера следует выбирать с учетом сплава, толщины материала, газа-очистителя, а также требуемой скорости резки и качества кромки. Воспользуйтесь приведенными ниже ориентировочными диапазонами для сравнения конфигураций, а затем проверьте настройки, выполнив пробную резку перед запуском серийного производства.
В таблице приведены данные по резке алюминия из базы данных параметров резки компании Raycus. В диапазоны эталонных значений не включены записи, помеченные как «пробная резка», тогда как максимальные указанные толщины включают эти записи, если они отмечены звездочкой.

Толщина резания алюминия в зависимости от мощности лазера
| Мощность лазера | Рекомендуемый диапазон резки | Максимальная указанная толщина |
|---|---|---|
| 1,5 кВт | 1–3 мм | 3 мм |
| 2 кВт | 1–4 мм | 4 мм |
| 3 кВт | 1–6 мм | 8 мм* |
| 4 кВт | 1–8 мм | 10 мм* |
| 6 кВт (сердечник 34 мкм) | 1–14 мм | 16 мм* |
| 6 кВт (сердечник 75 мкм) | 1–14 мм | 20 мм* |
| 12 кВт | 1–25 мм | 40 мм* |
| 15 кВт | 1–30 мм | 50 мм* |
| 20 кВт | 1–30 мм | 60 мм* |
| 30 кВт | 1–30 мм | 60 мм* |
| 40 кВт | 5–70 мм | 100 мм* |
* Параметры пробной резки. Исходная база данных определяет эти настройки для резки образцов или небольших партий и не рекомендует их использовать для рутинного массового производства. Эти записи о пробной резке исключены из эталонных диапазонов.
Во всех строках используются данные по резке алюминия с применением азота. Две конфигурации с волоконным сердечником мощностью 6 кВт показаны отдельно, поскольку их максимальные указанные толщины различаются.
Диапазоны и максимальные значения отражают толщину, указанную в базе данных, а не гарантированные пределы производства или минимальные возможности резки. Уточните требуемое качество кромки и скорость резки для вашего алюминиевого сплава и конфигурации станка.
Сопутствующие товары
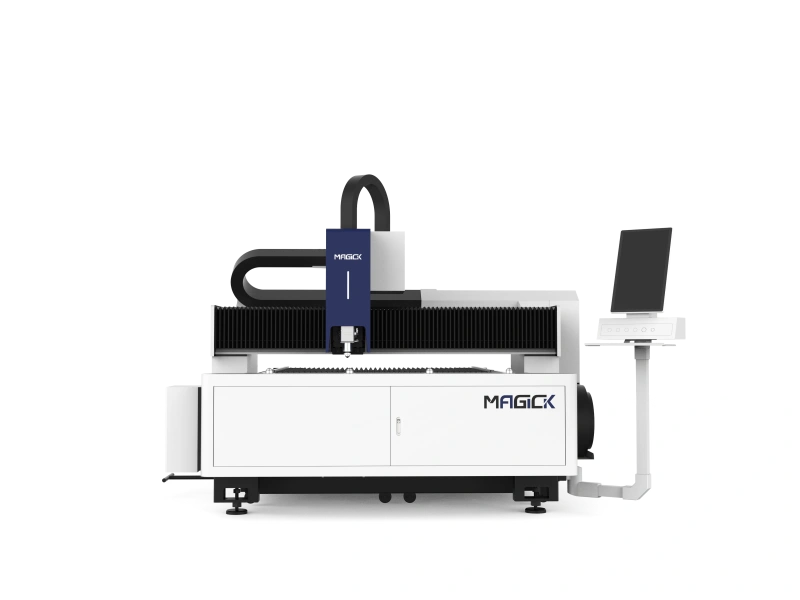
Одностольный волоконно-лазерный станок для резки MK-S
Универсальное решение для резки листового металла с конструкцией с открытым столом, подходящее для небольших мастерских и различных задач по резке алюминия.
Посмотреть подробную информацию о MK-S
Станок для лазерной резки с волоконным лазером и сменным столом MK-E
Конструкция обменной столы, позволяющая сократить время простоя при загрузке и обеспечивающая эффективное серийное производство в сфере обработки алюминия.
Посмотреть подробную информацию о MK-E
Станок для лазерной резки труб MK-TY
Экономичное решение для резки труб с компактной конструкцией и минимальным количеством остатков на концах, подходящее для резки алюминиевых труб малой и средней толщины.
Просмотреть подробную информацию о MK-TY
Лазерный станок для резки труб с двумя зажимными патронами MK-T2C
Конструкция с двумя патронами, установленными сбоку, упрощает загрузку труб и обеспечивает стабильную резку для небольших и средних металлообрабатывающих цехов.
Посмотреть подробную информацию о MK-T2CСвязанные статьи
Лазерная резка листовой стали: практическое руководство для производителей
Узнайте, как происходит лазерная резка листовой стали, как оценить резку толщиной 20 мм, качество кромок и стоимость, а также как выбрать подходящий волоконный лазерный станок.
Руководство по выбору волоконного лазерного резака: мощность, цена и основные технические характеристики
Сравните мощность, цены и основные технические характеристики волоконных лазерных резаков. Выберите подходящую конфигурацию и запросите индивидуальное коммерческое предложение.
Как работает лазерный резак?
Как работает лазерный резак? Узнайте, как фокусировка лазера, вспомогательный газ и управление движением с ЧПУ обеспечивают точную резку металла.