Cómo utilizar una máquina de corte por láser para chapa metálica: carga el material adecuado, importa y comprueba el archivo DXF, selecciona un proceso de corte y, a continuación, verifica el trabajo sobre la mesa antes de cortar. Empieza con una pieza. Si se separa por completo y cumple con las dimensiones y los requisitos de los bordes del plano, da luz verde al resto del grupo de piezas para su producción.
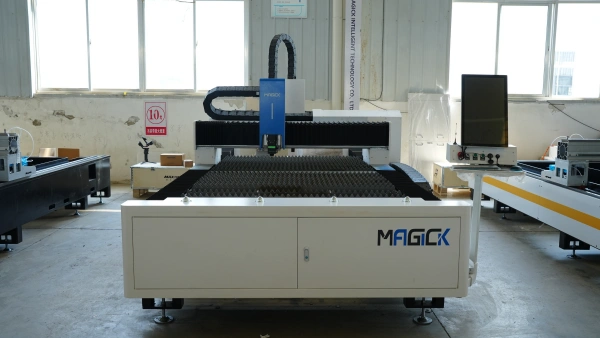
Este flujo de trabajo de corte por láser se aplica a las máquinas de mesa plana MAGICK, como el modelo MK-S de mesa única y diseño abierto, el modelo MK-E de mesa intercambiable y el modelo MK-P totalmente cerrado. Los ejemplos que figuran a continuación ilustran cómo pueden variar los ajustes en función de la disposición de la mesa, el controlador o el material. Consulte el manual de usuario y los procedimientos de funcionamiento específicos de su máquina al realizar estas operaciones.
1. Revisa la máquina y coloca la hoja
Comprueba que el sistema de refrigeración, el sistema de extracción de humos, el gas auxiliar y los sistemas de protección estén listos según tu procedimiento previo a la puesta en marcha. Inspecciona la mesa en busca de restos de corte que puedan levantar la chapa o entrar en la trayectoria del cabezal de corte. Comprueba el tipo de chapa, el espesor y el estado de la superficie comparándolos con la hoja de trabajo antes de completar el procedimiento de retorno al punto de origen de la máquina.
- Mesa individual MK-S. Comprueba que la chapa esté bien apoyada y que la posición de carga deje espacio suficiente para todo el apilado. Planifica la descarga en torno a la mesa de trabajo única.
- Mesa de intercambio MK-E. Tras el cambio, comprueba que el palé activo esté en su posición y que el origen del programa coincida con la nueva chapa. La siguiente chapa se puede colocar en la estación de carga siguiendo el procedimiento homologado de la máquina.
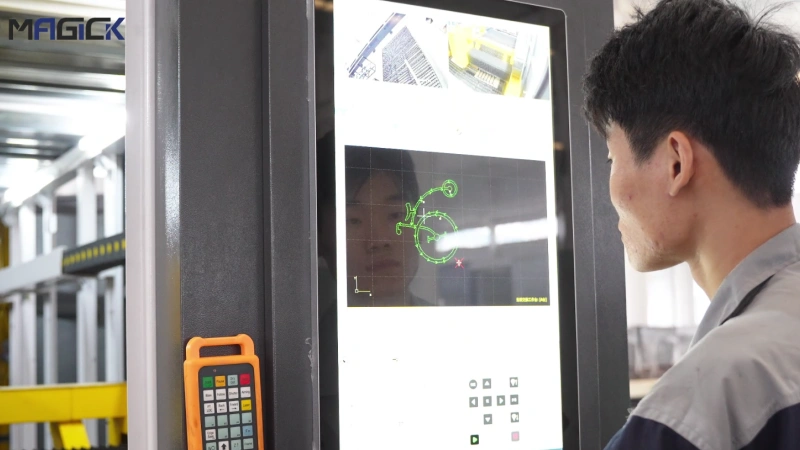
- Mesa cerrada MK-P. Comprueba el estado de la puerta y del sistema de enclavamiento antes de activar el corte. Utiliza el sistema de visualización previsto en la máquina para supervisar el trabajo.
Compara las máquinas de corte por láser de chapa MAGICK
2. Importa el archivo DXF y comprueba el orden de corte
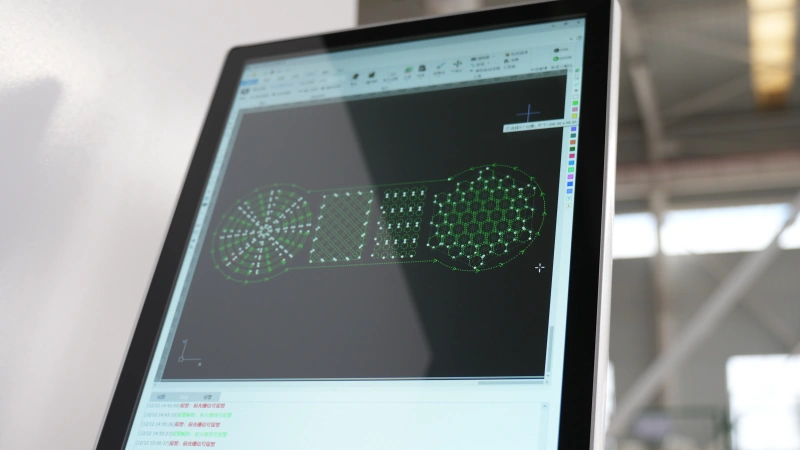
Tras importar el archivo DXF, mide una dimensión conocida en pantalla. Si se ha dibujado un soporte de 100 mm de ancho, comprueba que el ancho importado sea de 100 mm antes de realizar el anidamiento. Comprueba que no haya líneas duplicadas, contornos abiertos ni líneas de construcción que puedan provocar un corte no deseado.
En el caso de un soporte con orificios de montaje, programa los orificios antes del contorno exterior para que la pieza permanezca apoyada mientras se taladan los orificios. Comprueba que las entradas de corte se realicen desde el lado de los residuos y que encajen dentro de los elementos internos pequeños. Verifica que la compensación de la anchura de corte se aplique en el lado previsto de cada contorno. Una dimensión exterior incorrecta y un agujero demasiado pequeño pueden indicar un problema de compensación, incluso cuando la escala del archivo DXF sea correcta.
3. Adaptar el proceso al material, al gas y a la boquilla
Empieza por el proceso homologado para la potencia del láser de la máquina, el tipo de material, el espesor y el gas auxiliar. Comprueba que los ajustes preestablecidos coincidan con la boquilla instalada en el cabezal. Revisa conjuntamente la velocidad de corte, la presión del gas y los ajustes de perforación. Comprueba por separado la posición de enfoque y la distancia entre la boquilla y la chapa, ya que controlan diferentes aspectos de la configuración.
Por ejemplo, una pieza de acero al carbono cortada con oxígeno puede necesitar un tratamiento previo del borde antes del recubrimiento, dependiendo de los requisitos de acabado. Si un panel de acero inoxidable requiere un borde brillante con una oxidación mínima, hay que confirmar el proceso con nitrógeno aprobado y comprobar que el borde acabado se ajusta a lo especificado en el pedido. Un cambio de gas requiere su propio proceso y un corte de prueba. Lee la guía de MAGICK sobre el corte por láser de chapas de acero.
4. Establecer el origen, delimitar el trabajo y realizar una simulación
Una trayectoria de mecanizado puede ajustarse al dibujo y, aun así, salirse de la chapa física. Establece el origen de trabajo en función de la pieza cargada y, a continuación, utiliza las comprobaciones del controlador en orden secuencial.
| Comprobar | Qué hay que tener en cuenta |
|---|---|
| Vista previa de la trayectoria de la herramienta | Primero se tallan los detalles interiores y, a continuación, la cabeza se tallará siguiendo la secuencia prevista. |
| Comprobación de marcos o límites | La superficie ocupada por el nido no rebasa los límites de la lámina utilizable, ni siquiera en un resto de lámina o en un palé recién sustituido. |
| Simulación | Cuando esté habilitado, el cabezal sigue la trayectoria programada con el haz de corte desactivado. Presta atención a cualquier movimiento inesperado u obstáculo en el área de trabajo. |
Los controles exactos dependen del sistema instalado. BOCHU describe «Frame» y «Dry Run» como funciones independientes en su Manual de usuario de CypCut.
5. Realizar un corte de prueba y dar el visto bueno a la primera pieza
Al realizar un corte de prueba con láser, utilice material del mismo tipo y grosor. El corte de prueba debe incluir las zonas en las que es más probable que surjan problemas durante el corte real, como los orificios más pequeños o las esquinas cerradas. Una vez que la máquina de corte por láser haya alcanzado un estado de funcionamiento seguro, compruebe si la pieza de trabajo ha sido expulsada completamente del molde e inspeccione la superficie inferior en busca de rebabas y escoria; a continuación, mida las dimensiones críticas. En el caso de chapas gruesas, compruebe también si hay conicidad.
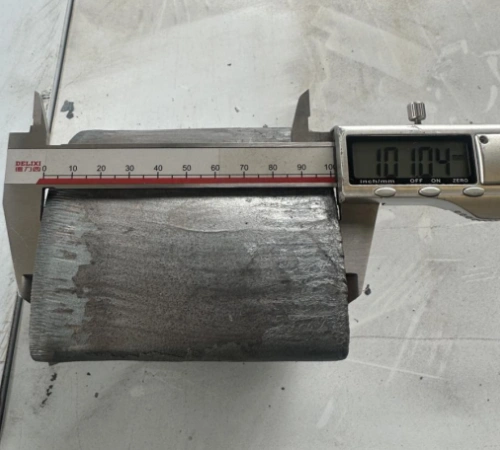
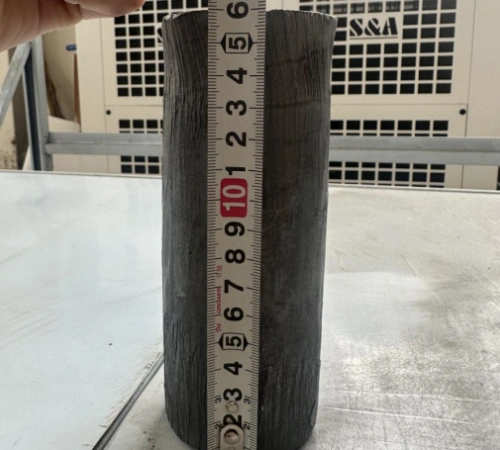
MAGICK 60 kW: Tronco de corte para pruebas de espesor de acero al carbono
En agosto de 2025, el departamento de I+D de MAGICK llevó a cabo pruebas de corte en acero al carbono utilizando una máquina de corte por láser para chapa de 60 kilovatios, equipada con el sistema de control BOCHU FSCUT8000 y oxígeno auxiliar 99,999%. En la tabla siguiente se recogen los parámetros de prueba y las conclusiones.
| Espesor nominal | Criterios de Edge u observación en el informe | Veredicto registrado |
|---|---|---|
| 60 mm | Superficie de corte lisa, sin rebabas ni escoria | Pasar |
| 80 mm | Superficie de corte lisa, sin rebabas ni escoria | Pasar |
| 100 mm | Superficie de corte lisa, sin rebabas ni escoria | Pasar |
| 160 mm | Superficie de corte ligeramente rugosa, sin rebabas, con ligeros restos de escoria en la parte inferior | Pasar |
El informe situaba el límite aproximado de corte para esta configuración en 160 mm y señalaba que la calidad de la chapa era especialmente importante por encima de los 80 mm. Para un trabajo que requiera una cara inferior limpia, la muestra de 160 mm aún debería comprobarse según los requisitos de acabado del cliente. Los ingenieros también señalaron que, en esta configuración, se podía utilizar un enfoque positivo por debajo de los 60 mm y recomendaron un enfoque negativo por encima de los 60 mm. El informe no proporciona datos sobre desplazamientos de enfoque, velocidades de corte ni repeticiones de la operación.
6. Ejecuta el archivo por lotes y comprueba si se han producido cambios en los procesos
Guarde las tareas y los procesos de mecanizado confirmados y, a continuación, supervise el proceso de corte de acuerdo con el manual de la máquina herramienta y los procedimientos in situ. Si se produce una alarma, o si se sospecha que la herramienta ha entrado en contacto con la pieza o que no se puede iniciar el corte, detenga el mecanizado siguiendo los procedimientos establecidos. Antes de modificar cualquier ajuste, compare los defectos recién detectados con la primera pieza que cumplía con los estándares.
| Síntoma | Primeras comprobaciones |
|---|---|
| La primera parte no tiene las medidas correctas | Comprueba el archivo DXF, las dimensiones importadas y la compensación del corte. |
| Los agujeros fallan, pero el contorno se perfila con claridad | Comprueba los orificios de entrada, los orificios pasantes y los ajustes de las características en el proceso confirmado. |
| Las esquinas presentan marcas de quemaduras | Comprueba los ajustes de velocidad de avance y los ajustes de ángulo del controlador para esta tarea de corte. |
| Las impurezas aparecen tras varias piezas aceptables | Comprueba que la boquilla no presente salpicaduras ni daños, que la chapa no esté deformada y que el suministro de gas no haya disminuido. |
| La trayectoria se desplaza tras un cambio de palé | Antes de volver a mecanizar el bastidor, compruebe el palé seleccionado actualmente, la posición del material en láminas y el origen de trabajo. |
Una vez finalizado el corte por láser, apaga la máquina y anota los parámetros de corte, el material y los datos de corte de la primera muestra que se haya comprobado que cumple los requisitos. De este modo, el siguiente operario dispondrá de instrucciones de configuración específicas, lo que reducirá la necesidad de realizar comprobaciones en pedidos repetidos y ahorrará tiempo.
Solicita una muestra de corte
Para obtener una muestra en una máquina de corte por láser de fibra MAGICK, envíanos tu archivo DXF, el tipo de material y el grosor. Indica la tolerancia más estricta y dinos si la pieza se va a someter directamente a soldadura, recubrimiento o montaje. Esos detalles determinan lo que debe demostrar la muestra. Solicita una muestra de corte a MAGICK.