Czym jest spawanie laserowe? Jest to proces łączenia, w którym wykorzystuje się skupioną wiązkę laserową do stopienia materiału wzdłuż połączenia. Stopiony materiał stygnie i krzepnie, tworząc trwałe połączenie.
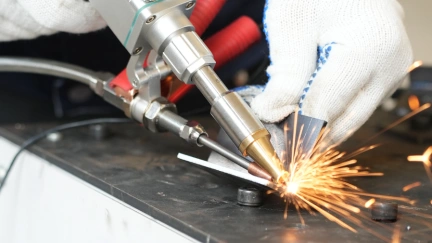
Dla zakładu produkcyjnego zalety tego rozwiązania mają charakter praktyczny: skoncentrowane ciepło, szybkie wykonywanie spoin oraz mniejsze odkształcenia odpowiednich elementów. Może to oznaczać mniej czasu poświęconego na prostowanie paneli lub wykańczanie widocznych spoin. Proces ten ma szerokie zastosowanie — od ręcznej obróbki blachy po zautomatyzowany montaż akumulatorów.
Czym jest spawanie wiązką laserową?
Spawanie wiązką laserową (LBW) to techniczna nazwa spawania laserowego. Wiązka dostarcza ciepło niezbędne do utworzenia połączenia.
W obróbce metali jest to proces spawania topiowego: materiał topi się miejscowo, a następnie krzepnie. Spawanie bez dodatku materiału nazywa się spawaniem autogenicznym; spawanie z podawaniem drutu polega na wprowadzaniu materiału wypełniającego do jeziorka spawalniczego. Specjalnie zaprojektowane systemy laserowe służą również do łączenia tworzyw termoplastycznych.
Jak działa spawanie laserowe?
Krok 1. Operator ustawia parametry spawania na ekranie dotykowym w zależności od rodzaju i grubości materiału.
Krok 2. System sterowania wysyła sygnał.
Krok 3. Źródło lasera emituje wiązkę laserową.
Krok 4. Wiązka laserowa jest przekazywana przez światłowód do głowicy spawalniczej.
Krok 5. Głowica spawalnicza skupia wiązkę laserową i steruje jej torem ruchu.
Krok 6. Na obrabianym elemencie tworzy się wysokotemperaturowa kałuża stopionego materiału.
Krok 7. Po krótkim okresie stygnięcia spoina zestala się, a proces spawania zostaje zakończony.
Spawanie przewodowe a spawanie metodą „keyhole”
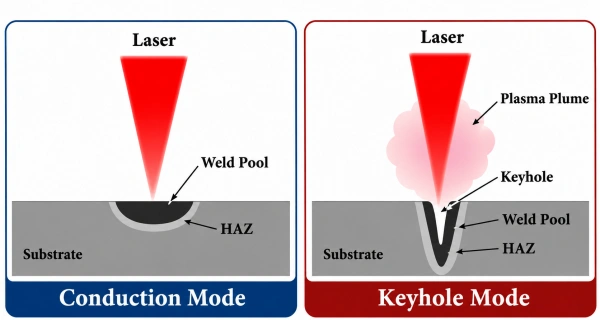
Spawanie laserowe przewodzeniowe podgrzewa powierzchnię, a ciepło przenika do otaczającego materiału. Powoduje to powstanie stosunkowo płytkich i szerokich spoin.
Spawanie laserowe metodą „keyhole” wykorzystuje wyższą gęstość mocy do odparowania niewielkiej objętości metalu. Powstała w ten sposób wnęka pozwala energii dotrzeć głębiej do połączenia, tworząc węższe i głębsze spawanie.
W opisie spawania laserowego przedstawionym przez TWI omówiono te dwa tryby pracy. twi-global.com
Na czym polega proces spawania laserowego?
Czym jest kontrola procesu spawania laserowego? W praktyce oznacza to zarządzanie przygotowaniem, ustawieniami wiązki laserowej oraz kontrolą jakości, tak aby kolejne elementy spełniały te same wymagania.
Przygotowanie stawu
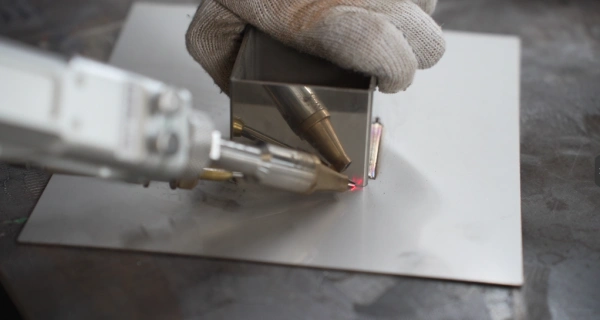
Przygotowanie połączenia do spawania laserowego zaczyna się od oczyszczenia powierzchni i zapewnienia prawidłowego dopasowania elementów. Należy usunąć olej, zanieczyszczenia i utrudniające spawanie powłoki powierzchniowe, przygotować krawędzie oraz solidnie zamocować elementy.
Należy kontrolować szczelinę na całej długości spoiny. Wąska wiązka światła nie jest zbyt pomocna, gdy połączenie przesuwa się poza wyznaczoną ścieżkę.
W przypadku cienkiej obudowy uniesiony narożnik zmienia położenie wiązki względem połączenia. Przed zmianą mocy należy skorygować dopasowanie.
Konfiguracja parametrów i spawanie
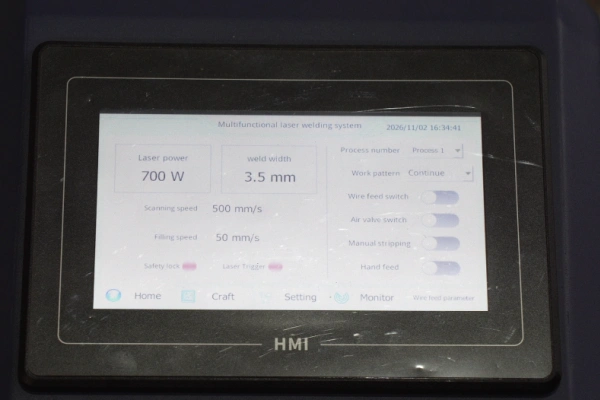
Należy ustawić moc lasera, prędkość przesuwu, położenie ogniska oraz gaz osłonowy. W przypadku głowicy wahadłowej należy ustawić wzór skanowania i jego szerokość. W przypadku spawania z podawaniem drutu należy ustawić rodzaj materiału spawalniczego, jego średnicę oraz prędkość podawania.
Należy ustalić parametry spawania laserowego na reprezentatywnym połączeniu. Należy utrzymywać stałą pozycję głowicy i stały skok głowicy przez cały czas trwania produkcji.
Kontrola spoin
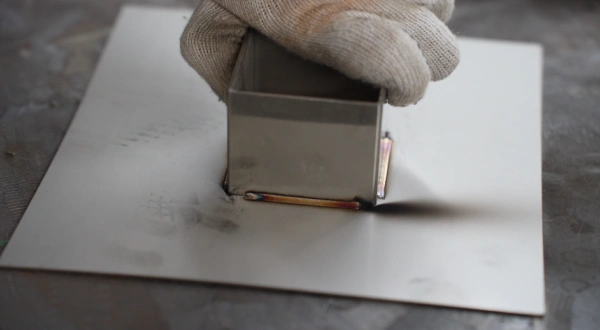
Kontrola spoin laserowych obejmuje sprawdzenie kształtu spoiny, podcięcia, pęknięć, wymiarów oraz stopnia stopienia. Przekroje poprzeczne pozwalają ocenić głębokość wnikania i geometrię wewnętrzną; badania mechaniczne lub szczelnościowe pozwalają ocenić właściwości określone dla danego elementu.
Estetyczny wygląd powierzchni stanowi przydatną wskazówkę co do wyglądu, ale nie jest dowodem na jakość wewnętrzną.
Przed rozpoczęciem produkcji partii należy określić kryteria akceptacji. Obudowa, która musi zachować szczelność, wymaga innego rodzaju kontroli niż wspornik sprawdzany pod kątem nośności.
Czym jest spawarka laserowa?

Czym jest spawarka laserowa? Jest to kompletny zestaw urządzeń służący do generowania, dostarczania i sterowania wiązką spawalniczą.
1. Źródło lasera
Wygeneruj laser.
2. Głowica do spawania laserowego
Jest on przekazywany za pomocą elastycznego włókna światłowodowego do ręcznego palnika spawalniczego, gdzie soczewka optyczna znajdująca się wewnątrz głowicy palnika skupia go w punkt świetlny.
3. Ekran dotykowy
Służy do regulacji parametrów spawania laserowego.
4. Podajnik automatyczny
Wyposażenie pomocnicze służące do wypełniania szczelin spawalniczych, pogrubiania ściegów spawalniczych, zwiększania wytrzymałości spoiny oraz usprawniania procesu spawania.
5. Chłodziarka wody
Należy stale chłodzić laser oraz soczewkę palnika spawalniczego, aby zapobiec uszkodzeniu elementów optycznych w wyniku wysokich temperatur oraz zapewnić stabilną moc lasera przez dłuższy czas.
6. Zacisk uziemiający
Zacisk zabezpieczający należy przymocować do spawanego elementu; promieniowanie laserowe zostanie wyemitowane dopiero wtedy, gdy palnik spawalniczy zetknie się z elementem, zamykając w ten sposób obwód elektryczny. Jest to środek bezpieczeństwa mający na celu zapobieganie wypadkom spowodowanym emisją promieniowania laserowego w sytuacji, gdy palnik jest skierowany w stronę ludzi, zwierząt lub materiałów łatwopalnych.
7. Kabel optyczny głowicy spawalniczej laserowej
Jeśli chodzi o długość kabla palnika: Długość kabla palnika zależy od długości kabla światłowodowego oraz długości kabla sterującego układu palnika. Biorąc za przykład model Super Strong Weiye, domyślna długość kabla sterującego palnika wynosi 10 metrów (dostępne są również opcje 12-metrowe i 15-metrowe); po uwzględnieniu długości okablowania wewnątrz maszyny maksymalna długość, na jaką kabel może wystawać poza maszynę, wynosi 9 metrów.
Porównując Spawarki laserowe MAGICK, nie należy skupiać się wyłącznie na mocy wyjściowej. Dostęp do głowicy, podawanie drutu, chłodzenie, zasilanie elektryczne oraz sam element obrabiany – wszystkie te czynniki mają wpływ na to, jak urządzenie wpisuje się w warunki panujące w warsztacie.
Czym jest spawanie laserem światłowodowym?
W spawaniu laserem światłowodowym wykorzystuje się laser, którego światło jest generowane i wzmacniane w domieszkowanym światłowodzie. Następnie wiązka jest kierowana do głowicy spawalniczej i skupiana na miejscu połączenia.
Przemysłowe lasery światłowodowe łączą w sobie wydajną konwersję energii elektrycznej na optyczną, kompaktową budowę oraz elastyczne prowadzenie wiązki. Znajdują szerokie zastosowanie w ręcznych spawarkach oraz zautomatyzowanych systemach obróbki metali.
“Termin ”Fiber“ odnosi się do technologii źródła laserowego. Termin ”Handheld” określa sposób przemieszczania głowicy spawalniczej. Spawarka laserowa z włóknem optycznym może zatem być ręczna, zamontowana na robocie lub zintegrowana z dedykowaną maszyną produkcyjną.
Drganie wiązki to odrębna funkcja: powoduje ona przemieszczanie skupionej plamki zgodnie z ustalonym wzorem. Dzięki temu ciepło rozkłada się na większym obszarze bez konieczności zmiany podstawowej technologii źródła laserowego.
Jakie materiały można spawać laserowo?
Do typowych materiałów spawanych laserowo należą stal węglowa, stal nierdzewna, aluminium, miedź, stopy niklu i tytan. Każdy z nich wymaga specyficznego przygotowania i ma swoje własne wymagania procesowe.
Stal, aluminium, miedź i tytan
Spawanie laserowe stali jest powszechnie stosowana w obróbce blachy i produkcji motoryzacyjnej. Stal węglowa i stal nierdzewna wymagają różnych zestawów parametrów; na przygotowanie połączeń wpływają również powłoki.
Spawanie laserowe aluminium wymaga zwrócenia uwagi na usuwanie tlenków, przewodzenie ciepła oraz skład chemiczny stopu. Dobór materiału wypełniającego ma szczególne znaczenie w przypadku stopów podatnych na pękanie.
Spawanie miedzi laserem służy do połączeń elektrycznych i elementów akumulatorowych. Jego współczynnik odbicia i przewodność cieplna sprawiają, że stabilne pochłanianie energii stanowi kluczową kwestię procesową.
Spawanie laserowe tytanu wymaga skutecznej ochrony wągu stopionego, korzenia spoiny i gorącego materiału spawalniczego gazem obojętnym, aby zapobiec zanieczyszczeniu atmosferycznemu.
Do czego służy spawanie laserowe?
Zastosowania spawania laserowego obejmują zarówno małe styki elektryczne, jak i długie spoiny w elementach konstrukcyjnych.
| Przemysł | Typowe zastosowania spawania laserowego |
|---|---|
| Motoryzacja | Elementy karoserii, części układu napędowego i zespoły konstrukcyjne |
| Baterie i sprzęt elektryczny | Zaciski, szyny zbiorcze i połączenia elektryczne |
| Obróbka blachy | Szafki, obudowy, ramy i obudowy |
| Produkcja wyrobów medycznych | Elementy przyrządów i szczelne obudowy urządzeń |
| Lotnictwo i przemysł kosmiczny | Elementy precyzyjne i zespoły o cienkich ściankach |
| Produkcja ogólna | Wyroby ze stali nierdzewnej, meble i części do urządzeń |
Korzyści produkcyjne są najbardziej widoczne w przypadku połączeń powtarzalnych, gdzie jakość spoiny, odkształcenia lub czas obróbki wykończeniowej stanowią wąskie gardło. Szybsze spawanie jest cenne; jeszcze cenniejszy jest jednak element, który trafia bezpośrednio do kolejnej operacji.
Zalety i ograniczenia spawania laserowego
Główne zalety i wady spawania laserowego stają się jasne dopiero przy stole warsztatowym.
Ogrzewanie punktowe pomaga ograniczyć zniekształcenia. Wysokie prędkości jazdy skrócić odpowiednie operacje związane z szyciem. Ruch programowany umożliwia wykonywanie powtarzalnych ścieżek, a wąskie spoiny pozwalają ograniczyć prace wykończeniowe na widocznych powierzchniach.
Kompromisy są równie konkretne. Sprzęt i zabezpieczenia wiążą się z kosztami początkowymi. Istotne znaczenie mają precyzyjne dopasowanie elementów oraz dokładne ustawienie wiązki laserowej. Materiały odblaskowe wymagają kompatybilnych systemów laserowych. Wypełniacze i drgania poszerzają zakres procesowy, ale nie eliminują konieczności odpowiedniego przygotowania połączenia.
Spawanie laserowe a spawanie metodą TIG i MIG
Dla spawanie laserowe a spawanie metodą TIG, porównaj powtarzalność, prace wykończeniowe oraz konieczność ręcznego sterowania basenem. W przypadku spawanie laserowe a spawanie metodą MIG, należy porównać wymagania dotyczące szwów z potrzebami w zakresie nakładania materiału wypełniającego.
| Proces | Wytrzymałość praktyczna | Główne kwestie związane z produkcją |
|---|---|---|
| Spawanie laserowe | Skoncentrowane ciepło i wydajne, powtarzalne szwy | Montaż, ustawianie i zabezpieczenia laserowe |
| Spawanie metodą TIG | Precyzyjne sterowanie ręczne do prac wymagających dokładności oraz napraw | Umiejętności operatora i czas spawania |
| Spawanie metodą MIG | Ciągłe podawanie drutu i wydajne nakładanie materiału spawalniczego | Podawanie drutu, doprowadzanie ciepła i oczyszczanie zgrzewu |
Warsztat nie musi zastępować spawaniem laserowym wszystkich zadań wykonywanych metodą TIG lub MIG. Należy zacząć od powtarzających się zadań, w przypadku których dotychczasowy proces jest najbardziej czasochłonny.
Najczęściej zadawane pytania
Czy spawanie laserowe zapewnia wysoką wytrzymałość?
Tak. Spawy laserowe typu „sound” stosuje się w połączeniach przenoszących obciążenia. Wytrzymałość wynika z odpowiedniego stopienia, właściwych właściwości metalurgicznych oraz kontroli wad. Należy sprawdzić połączenie pod kątem zgodności z wymaganiami mechanicznymi elementu; sam wygląd spoiny nie gwarantuje wytrzymałości.
Czy spawanie laserowe wymaga użycia drutu spawalniczego?
Nie. Spawanie autogeniczne łączy bezpośrednio materiał podstawowy. W spawaniu laserowym drut spawalniczy dostarcza dodatkowy materiał, pomaga wypełnić kontrolowane szczeliny oraz dostosowuje skład chemiczny spoin. To od konstrukcji połączenia i stopu zależy, czy drut spawalniczy jest częścią procesu.
Czy podczas spawania laserowego stosuje się gaz osłonowy?
Gaz osłonowy jest standardowym elementem wielu procesów spawania laserowego metali. Argon, hel oraz – w przypadku odpowiednich materiałów – azot chronią strefę stopioną przed zanieczyszczeniem z atmosfery. Wybór gazu i jego pokrycie należy uwzględnić w procedurze spawania.
Czy spawanie laserowe jest bezpieczne?
Bezpieczeństwo podczas spawania laserowego wymaga zastosowania specjalistycznych środków kontroli. Lasery spawalnicze o dużej mocy stwarzają zagrożenie dla oczu i skóry, w tym w wyniku odbicia wiązki. Należy stosować odpowiednią obudowę z blokadą lub wyznaczoną strefę laserową, ochronę dostosowaną do parametrów lasera, system odprowadzania oparów oraz przeszkolonych operatorów. Zwykły hełm do spawania łukowego sam w sobie nie zapewnia wystarczającej ochrony przed promieniowaniem laserowym.
Wnioski
Jakie korzyści przynosi spawanie laserowe w Twoim zakładzie produkcyjnym? Sprawdź to na przykładzie połączenia, które już wykonujesz.
Zapisz aktualny czas poświęcony na spawanie, prostowanie, wykańczanie i kontrolę. Następnie porównaj części zatwierdzone w ramach próby laserowej. Przed przybyciem do MAGICK podaj materiał, grubość, rysunek połączenia oraz wielkość partii, gdy poprosić o próbkę spawu. Dzięki temu dyskusja na temat maszyn zyskuje konkretny punkt wyjścia.