Các loại thép không gỉ dùng để cắt bằng laser
Không phải tất cả các loại thép không gỉ đều giống nhau. Khi lựa chọn vật liệu phù hợp để cắt bằng laser, điều quan trọng là phải xem xét loại thép không gỉ sẽ được sử dụng. Một số loại thép không gỉ dễ cắt hơn những loại khác, và mỗi loại đều có những đặc tính riêng biệt có thể ảnh hưởng đến quá trình cắt.

Cắt laser hiện là một trong những phương pháp phổ biến nhất để gia công thép không gỉ 304/316. Các máy cắt laser sợi quang công nghiệp (có công suất từ 1.000 W đến hàng chục nghìn watt) có thể dễ dàng cắt các tấm thép không gỉ có độ dày từ vài milimét đến hàng chục milimét. Một tia laser công suất cực cao 20.000 W (20 kW) thậm chí có thể cắt thép không gỉ 304 dày tới 40 mm.

Thép không gỉ 430 có độ dẫn nhiệt tốt hơn so với thép không gỉ austenit. Điều này giúp vật liệu nóng chảy hiệu quả hơn trong quá trình cắt laser, cho phép đạt tốc độ cắt nhanh hơn một chút ở cùng mức công suất. Máy cắt laser sợi quang có tỷ lệ hấp thụ cực cao đối với thép không gỉ. Khi gia công các tấm mỏng từ 1–3 mm, dải công suất từ 1.000 W đến 2.000 W có thể đạt tốc độ cắt cao từ 30–80 mm/s, với các đường cắt chính xác và dung sai chặt chẽ.

Thép không gỉ hai pha 2205 có hàm lượng hợp kim cao, và tính dẫn nhiệt cũng như đặc tính nóng chảy của nó khác biệt so với thép không gỉ austenit thông thường. Lấy ví dụ về việc cắt tấm kim loại dày 12 mm, khi sử dụng máy cắt laser sợi quang công suất 8 kW, công suất laser phải được tăng lên khoảng 30% (lên 6,5 kW hoặc cao hơn) so với khi cắt thép không gỉ 304 có cùng độ dày để đảm bảo độ thâm nhập ổn định và bề mặt cắt nhẵn mịn.
Tại sao nên sử dụng thép không gỉ cắt bằng laser?
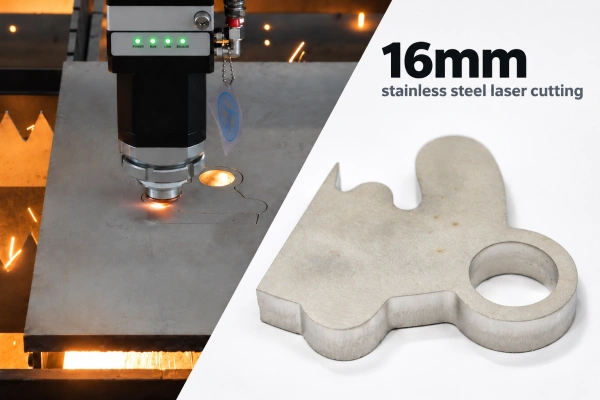
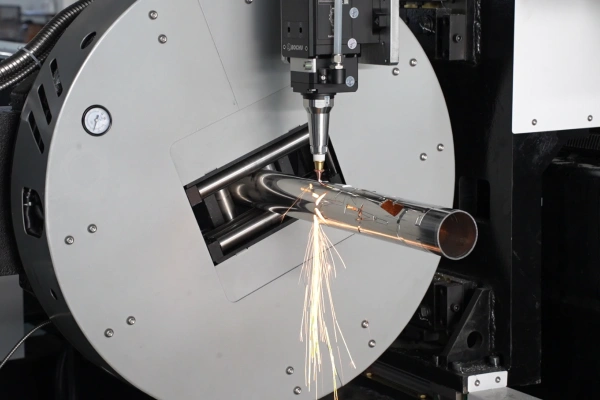
Nên sử dụng máy cắt laser sợi quang để cắt thép không gỉ vì chúng nhanh hơn, tiết kiệm năng lượng hơn và dễ bảo trì hơn. Laser sợi quang hoạt động ở bước sóng khoảng 1 micromet, được thép không gỉ hấp thụ tốt, giúp năng lượng tập trung hiệu quả hơn vào vết cắt. Do đó, khi gia công các tấm thép mỏng có độ dày dưới 3 milimét, tốc độ cắt có thể đạt tới khoảng bốn lần so với máy laser CO₂ có cùng công suất; ví dụ, một máy có công suất 3 kilowatt có thể cắt thép không gỉ dày 6 milimét với tốc độ khoảng 3 mét mỗi phút.
Laser sợi quang có hiệu suất chuyển đổi điện-quang khoảng 30%, trong khi laser CO₂ thường chỉ dao động từ 10% đến 15%, có nghĩa là chúng tiêu thụ ít điện năng hơn để thực hiện cùng một nhiệm vụ. Hơn nữa, chúng không cần các đường dẫn quang học phức tạp với gương phản xạ hay khí laser; chúng khởi động nhanh, có ít điểm hỏng hóc tiềm ẩn hơn và chi phí bảo trì dài hạn thấp hơn. Vết cắt hẹp và vùng ảnh hưởng nhiệt nhỏ cũng giúp giảm biến dạng tấm kim loại và giảm bớt nhu cầu mài sau đó.
Kết luận: Đối với các loại tấm thép không gỉ có độ dày trung bình và mỏng thông thường, laser sợi quang có thể đạt công suất cao hơn và chất lượng cắt ổn định hơn với chi phí tổng thể thấp hơn, do đó đang dần trở thành lựa chọn chủ đạo; tuy nhiên, đối với các tấm siêu dày, việc lựa chọn vẫn phải dựa trên các yếu tố cụ thể như công suất, tốc độ và chi phí.
Độ dày và công suất cắt laser thép không gỉ
Lựa chọn công suất laser phù hợp
Khi cắt thép không gỉ bằng laser, việc lựa chọn công suất laser phù hợp là yếu tố then chốt để đạt được sự cân bằng tối ưu giữa chất lượng cắt, hiệu quả gia công và chi phí sản xuất. Cài đặt công suất quá thấp có thể dẫn đến việc thâm nhập không hoàn toàn hoặc tích tụ xỉ nghiêm trọng trên vật liệu nền, trong khi cài đặt công suất quá cao có thể gây quá nhiệt, biến dạng và vết cháy trên mép cắt, cũng như gây lãng phí chi phí cho thiết bị, điện và khí. Chỉ khi công suất được điều chỉnh hoàn hảo phù hợp với độ dày của thép không gỉ, mới có thể đảm bảo được mép cắt mịn màng, không có gờ, đồng thời phát huy tối đa tiềm năng gia công của thiết bị.
Hãy lựa chọn công suất laser dựa trên loại thép không gỉ, độ dày tấm, khí hỗ trợ, cũng như các yêu cầu của bạn về tốc độ cắt và chất lượng mép cắt. Sử dụng bảng dưới đây để thu hẹp các lựa chọn, sau đó xác nhận các cài đặt bằng cách cắt thử trước khi tiến hành sản xuất hàng loạt.
Độ dày cắt thép không gỉ theo công suất laser
| Công suất laser | Phạm vi cắt tham khảo | Độ dày tối đa theo danh mục |
|---|---|---|
| 1,5 kW | 1–6 mm | 6 mm |
| 2 kW | 1–8 mm | 8 mm |
| 3 kW | 1–8 mm | 10 mm* |
| 4 kW | 1–10 mm | 12 mm* |
| 6 kW (lõi 34 μm) | 1–16 mm | 18 mm* |
| 6 kW (lõi 75 μm) | 1–18 mm | 20 mm* |
| 12 kW | 1–25 mm | 40 mm* |
| 15 kW | 1–30 mm | 50 mm* |
| 20 kW | 1–40 mm | 100 mm* |
| 30 kW | 1–50 mm | 70 mm* |
| 40 kW | 5–70 mm | 100 mm* |
| 60 kW | 20–150 mm | 150 mm |
| 80 kW | 20–150 mm | 150 mm |
* Thông số cắt thử nghiệm. Cơ sở dữ liệu nguồn xác định các thiết lập này dành cho việc cắt mẫu hoặc các lô nhỏ và không khuyến nghị sử dụng chúng cho sản xuất hàng loạt thông thường. Các khoảng tham chiếu không bao gồm các mục cắt thử nghiệm này.
Các dải công suất từ 1,5–40 kW sử dụng dữ liệu cắt hỗ trợ bằng nitơ; các dải công suất 60 kW và 80 kW sử dụng dữ liệu cắt hỗ trợ bằng khí nén. Hai cấu hình lõi sợi quang 6 kW được trình bày riêng biệt do phạm vi độ dày được liệt kê của chúng khác nhau.
Các khoảng giá trị và giá trị tối đa chỉ phản ánh độ dày được liệt kê trong cơ sở dữ liệu, không phải là giới hạn sản xuất được đảm bảo hay khả năng cắt tối thiểu. Vui lòng xác nhận chất lượng mép cắt và tốc độ cắt cần thiết cho cấu hình máy của bạn.
Sản phẩm liên quan
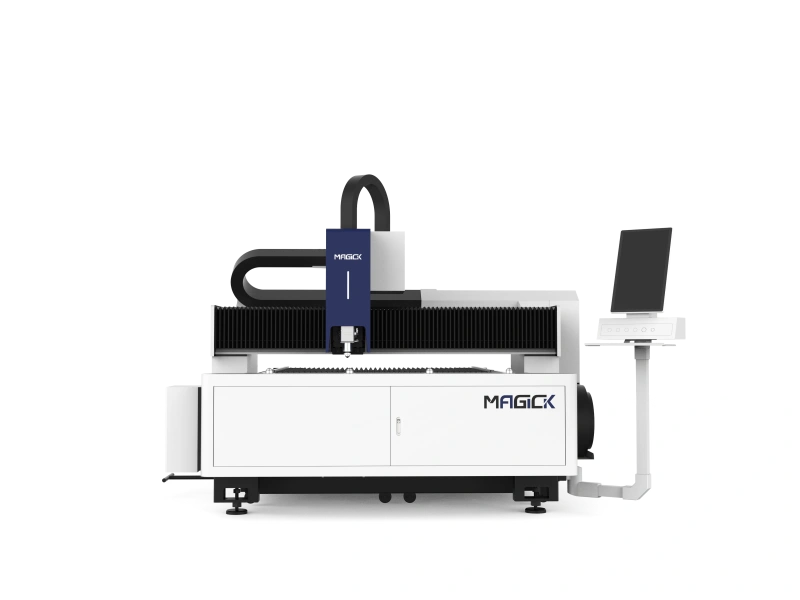
Máy cắt laser sợi quang bàn đơn MK-S
Một giải pháp cắt tấm kim loại linh hoạt với thiết kế bàn mở, phù hợp với các xưởng sản xuất quy mô nhỏ và các nhu cầu gia công thép không gỉ đa dạng.
Xem chi tiết về MK-S
Máy cắt laser sợi quang có bàn trao đổi MK-E
Thiết kế bàn trao đổi giúp giảm thời gian ngừng hoạt động khi nạp liệu và hỗ trợ sản xuất theo lô hiệu quả các tấm thép không gỉ .
Xem chi tiết về MK-E
Máy cắt laser ống MK-TY
Một giải pháp cắt ống tiết kiệm chi phí với thiết kế gọn nhẹ và giảm thiểu phần thừa ở hai đầu, phù hợp để gia công ống thép không gỉ từ nhẹ đến trung bình.
Xem chi tiết về MK-TY
Máy cắt laser ống hai mâm kẹp MK-T2C
Thiết kế mâm kẹp kép gắn bên hông giúp đơn giản hóa quá trình lắp ống và đảm bảo quá trình cắt ổn định cho các xưởng gia công kim loại quy mô nhỏ và vừa.
Xem chi tiết về MK-T2CCác bài viết liên quan
Cắt tấm thép bằng laser: Hướng dẫn thực hành dành cho các nhà sản xuất
Tìm hiểu nguyên lý hoạt động của quá trình cắt laser tấm thép, cách đánh giá khả năng cắt độ dày 20 mm, chất lượng mép cắt và chi phí, cũng như cách lựa chọn máy cắt laser sợi quang phù hợp.
Hướng dẫn mua máy cắt laser sợi quang: Công suất, giá cả và các thông số kỹ thuật chính
So sánh công suất, giá cả và các thông số kỹ thuật chính của máy cắt laser sợi quang. Tìm cấu hình phù hợp và yêu cầu báo giá theo yêu cầu.
Máy cắt laser hoạt động như thế nào?
Máy cắt laser hoạt động như thế nào? Tìm hiểu cách thức tập trung tia laser, khí hỗ trợ và chuyển động CNC tạo ra những đường cắt kim loại chính xác.